-
+86-539-8877733
-
д. 95, ул. Хуася, экономическая зона развития г. Линьи, пров. Шаньдун
- 252997189@qq.com
Пожалуйста, оставьте нам сообщение


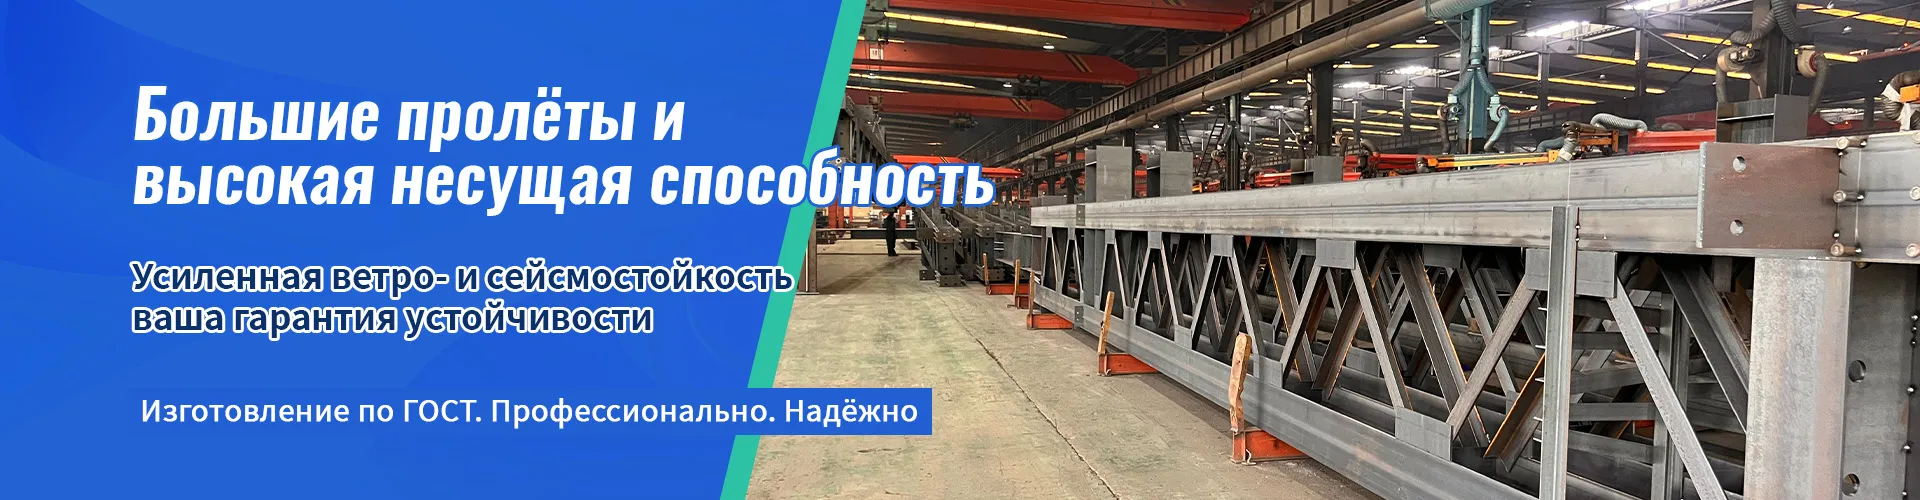
Внешние стальные конструкции: антикоррозия
2026-07-15
- Почему коррозия убивает прибыль: реальный взгляд на внешние стальные конструкции
- Физика и химия разрушения: что именно происходит с металлом на улице
- Стандарты подготовки поверхности: фундамент долговечности
- Выбор системы покрытия: от цинка до полиуретана
- Технология нанесения: контроль толщины и условий
- Инспекция и контроль качества: как принять работу
- Экономика защиты: почему дешево выходит дорого
- Часто задаваемые вопросы
- Заключение: ваш план действий
Почему коррозия убивает прибыль: реальный взгляд на внешние стальные конструкции
В нашей практике за последние 15 лет мы видели сотни объектов, где экономия на антикоррозийной защите обернулась катастрофой. Один из наших клиентов, строительная компания из Екатеринбурга, решила сэкономить примерно 15% бюджета на этапе подготовки металла для складского комплекса. Они выбрали дешевый грунт и нанесли его на поверхность с остаточной окалиной, проигнорировав требование степени очистки Sa 2.5 по стандарту ISO 8501-1. Результат не заставил себя ждать: через 18 месяцев эксплуатации в условиях повышенной влажности и перепадов температур от -30°C до +35°C покрытие начало отслаиваться пузырями. Под слоем краски металл превратился в рыхлую массу. Ремонт обошелся компании в 340% от первоначальной стоимости покраски, плюс простой склада на две недели.
Эта история — не исключение, а правило для тех, кто воспринимает антикоррозийную защиту как формальность. Внешние стальные конструкции: антикоррозия — это не просто нанесение слоя краски. Это сложная инженерная система, которая должна противостоять ультрафиолету, агрессивным атмосферным осадкам, промышленным выбросам и механическим нагрузкам. Если вы проектируете или закупаете металлоконструкции для наружного применения, понимание физико-химических процессов разрушения металла критически важно для вашего бизнеса.
Мы разберем эту тему глубоко, без маркетинговой шелухи. Вы узнаете, как правильно выбрать систему покрытия, почему толщина слоя в микронах важнее бренда краски, и как проверить качество работы подрядчика, не будучи химиком. Эта статья сэкономит вам время на поиск информации и, возможно, миллионы рублей на преждевременном ремонте.
Физика и химия разрушения: что именно происходит с металлом на улице
Сталь на открытом воздухе находится в состоянии постоянного стресса. Коррозия — это электрохимический процесс возвращения металла в его природное состояние, то есть в оксиды и гидроксиды (ржавчину). Для запуска этого процесса нужна всего лишь вода и кислород. Но в реальности все сложнее.
Когда капли дождя или конденсат оседают на поверхности стали, они образуют тонкую пленку электролита. Если на металле есть неоднородности (например, сварные швы, царапины или участки с разным напряжением), возникают микрогальванические пары. Анодные участки начинают растворяться, отдавая электроны катодным участкам. Скорость этого процесса зависит от множества факторов, которые часто игнорируются при составлении технического задания.
Температурные колебания играют ключевую роль. Днем металл нагревается, ночью остывает. Этот цикл вызывает микродеформации защитного покрытия. Если краска не обладает достаточной эластичностью, в ней появляются микротрещины. В эти трещины проникает влага. Зимой вода замерзает, расширяется и отрывает покрытие от металла. Так начинается подпленочная коррозия, которую невозможно заметить визуально до момента обрушения конструкции.
Промышленная атмосфера добавляет еще один опасный элемент — диоксид серы (SO₂) и хлориды. В промышленных зонах или вблизи морского побережья воздух содержит агрессивные ионы. Они ускоряют коррозию в десятки раз по сравнению с чистой сельской местностью. Источник: ISO 9223:2012 Corrosion of metals and alloys классифицирует коррозионную активность атмосферы на категории от C1 (очень низкая) до C5-I/C5-M (очень высокая, промышленная/морская). Ошибка в определении категории среды приводит к выбору неверной системы защиты.
Мы настоятельно рекомендуем перед началом работ провести аудит окружающей среды. Не полагайтесь на общие данные. Если ваш объект находится в 5 км от химического завода или в 2 км от моря, вы имеете дело с категорией C4 или C5. Это требует совершенно иного подхода, чем строительство ангара в сухом степном регионе.
Стандарты подготовки поверхности: фундамент долговечности
Самая частая причина отказа покрытий — не плохая краска, а плохая подготовка поверхности. По данным международных исследований, до 80% преждевременных отказов антикоррозийной защиты связаны с ошибками на этапе подготовки. Адгезия (сцепление) покрытия с металлом зависит от чистоты и шероховатости поверхности.
Существует два основных стандарта, которые вы должны знать: ISO 8501-1 (степень очистки) и ISO 8503-2 (профиль шероховатости). Давайте разберем их практическое значение.
Степени очистки по ISO 8501-1
- St 2 / St 3 (Ручная или механизированная очистка): Подходит только для временных конструкций или объектов внутри помещений с низкой влажностью (категория C1-C2). Для внешних стальных конструкций этот метод недостаточен. Щетки и шлифовальные диски не удаляют всю окалину и глубокую ржавчину.
- Sa 2 (Промышленная пескоструйная очистка): Удаляет видимые остатки масла, жира, грязи, окалины, ржавчины и старых покрытий. Остаточные загрязнения должны плотно держаться. Допустимо для умеренных условий, но мы не рекомендуем его для ответственных объектов.
- Sa 2.5 (Очень тщательная струйная очистка): Золотой стандарт для большинства внешних конструкций. Поверхность должна быть свободна от видимых остатков масла, жира, грязи, окалины, ржавчины и покрытий. Любые остаточные пятна должны проявляться только в виде случайных пятнышек или полос. Именно эта степень обеспечивает необходимую адгезию для эпоксидных и полиуретановых систем.
- Sa 3 (Струйная очистка до визуальной чистоты стали): Требуется для экстремальных условий (C5-M, морские платформы, химические заводы). Поверхность приобретает равномерный металлический блеск.
Важный нюанс, который часто упускают: после пескоструйной обработки необходимо создать профиль шероховатости (якорный профиль). Гладкий металл, даже идеально очищенный, держит краску хуже, чем слегка шероховатый. Шероховатость создает механическое сцепление. Оптимальный профиль обычно составляет 1/3 от общей толщины сухой пленки покрытия. Если профиль слишком глубокий, вершины пиков останутся непокрытыми, и там начнется точечная коррозия.
Проверка качества подготовки — обязанность технического надзора. Используйте тест-пластины для сравнения или портативные профилометры. Не допускайте нанесения грунта на поверхность, которая простояла очищенной более 4 часов в условиях высокой влажности. На свежеочищенном металле мгновенно образуется слой оксидов («мгновенная коррозия»), который разрушит адгезию.
Выбор системы покрытия: от цинка до полиуретана
Нет универсальной краски “для всего”. Выбор системы зависит от срока службы, который вы хотите получить (низкий, высокий, очень высокий), и условий эксплуатации. Современные системы обычно состоят из трех слоев: грунт, промежуточный слой и финишное покрытие.
1. Цинкосодержащие грунты (Zinc-rich primers)
Это основа катодной защиты. Цинк работает как жертвенный анод. Даже если покрытие повреждено и металл обнажен, цинк корродирует первым, защищая сталь. Существует два типа:
- Органические (эпоксидные/полиуретановые): Содержат 80-92% цинка в сухой пленке. Обладают отличной адгезией и механической стойкостью. Идеальны для сложных условий.
- Неорганические (силикатные): Требуют очень высокой степени очистки (Sa 2.5/3). Более термостойкие, но хрупкие. Часто используются как однослойное покрытие в комбинации с герметиком.
2. Эпоксидные промежуточные слои (Epoxy mid-coats)
Эпоксидные смолы обеспечивают барьерную защиту. Они создают непроницаемый слой, блокирующий проникновение влаги и ионов. Кроме того, они наращивают общую толщину покрытия (DFT — толщина сухой пленки). Для внешних конструкций общая толщина часто должна составлять не менее 240-320 мкм. Эпоксиды устойчивы к химикатам, но мелуются (разрушаются) под воздействием УФ-излучения. Поэтому их нельзя оставлять открытыми.
3. Полиуретановые финишные покрытия (Polyurethane topcoats)
Полиуретаны (особенно алифатические акриловые полиуретаны) обеспечивают защиту от УФ-излучения, сохраняют цвет и глянец, а также обладают высокой эластичностью. Они защищают нижележащие эпоксидные слои от деградации. Если вы хотите, чтобы конструкция выглядела новой через 10 лет, нужен качественный полиуретановый финишный слой.
Альтернатива для менее агрессивных сред — алкидные или акриловые системы. Они дешевле, проще в нанесении (часто в 1-2 слоя), но срок их службы ограничен 3-5 годами в условиях улицы. Для долгосрочных проектов (15+ лет) мы рекомендуем только трехслойные системы на основе эпоксидов и полиуретанов.
| Тип системы | Срок службы (до первого ремонта) | Стоимость | Сложность нанесения | Рекомендуемая среда |
|---|---|---|---|---|
| Алкидная (2 слоя) | 3-5 лет | Низкая | Низкая | C1-C2 (сухие помещения, сельская местность) |
| Эпоксид-полиуретан (3 слоя) | 10-15 лет | Средняя | Высокая | C3-C4 (городская среда, легкая промышленность) |
| Цинк-эпоксид-полиуретан (3 слоя) | 15-25+ лет | Высокая | Очень высокая | C4-C5 (тяжелая промышленность, море) |
| Дуплекс-система (Горячее цинкование + краска) | 25-50+ лет | Очень высокая | Критическая | C5, экстремальные условия, мосты |
При выборе материалов обращайте внимание на совместимость слоев. Не все грунты сочетаются со всеми финишами. Используйте продукты одного производителя или тщательно проверяйте таблицы совместимости. Нарушение этого правила приводит к межслойному расслоению.
Технология нанесения: контроль толщины и условий
Даже самая дорогая краска не будет работать, если ее нанесли неправильно. Контроль процесса нанесения — это то, где большинство подрядчиков допускают упрощения. Вот ключевые параметры, которые вы должны требовать в отчете.
Толщина сухой пленки (DFT)
Производители указывают рекомендуемую толщину сухой пленки (Dry Film Thickness). Важно понимать разницу между мокрой (WFT) и сухой толщиной. При нанесении растворитель испаряется, и слой усыхает. Коэффициент усадки зависит от объема сухого вещества (Volume Solids). Если в банке 60% сухого вещества, то для получения 100 мкм сухой пленки нужно нанести около 167 мкм мокрой.
Измеряйте толщину магнитными толщиномерами. Проводите измерения не в одном месте, а по сетке. Стандарт SSPC-PA 2 требует определенного количества замеров на квадратный метр. Среднее значение должно соответствовать спецификации, а минимальное не должно опускаться ниже 80% от номинала (правило 80/20).
Климатические ограничения
Нанесение покрытий запрещено при следующих условиях:
- Температура поверхности металла ниже +5°C (для некоторых эпоксидов ниже +10°C).
- Относительная влажность воздуха выше 85%.
- Температура поверхности металла менее чем на 3°C выше точки росы.
Последний пункт критичен. Если температура металла равна точке росы или ниже, на поверхности конденсируется невидимая влага. Краска ляжет на воду, а не на металл. Адгезия будет нулевой. Всегда используйте гигрометры и калькуляторы точки росы перед началом работ.
Время межслойной выдержки
У каждого материала есть минимальное и максимальное время межслойной выдержки. Минимальное время нужно для испарения растворителей. Если нанести второй слой слишком рано, растворители останутся внутри покрытия, вызывая пузыри позже. Максимальное время (overcoat interval) — это период, в течение которого следующий слой можно наносить без дополнительной подготовки (шлифовки). Если вы пропустили этот временной интервал (например, эпоксид отвердел полностью и стал гладким), его нужно обязательно заматировать (создать шероховатость) перед нанесением полиуретана. Иначе слои не сцепятся.
Мы сталкивались с ситуацией, когда бригада нанесла полиуретан на эпоксид, который простоял месяц на солнце. Покрытие отслоилось листами через полгода. Причина — отсутствие матирования старого слоя. Это элементарное нарушение технологии, которое стоило заказчику огромных денег.
Инспекция и контроль качества: как принять работу
Как заказчик, вы не обязаны быть экспертом, но вы должны знать, какие документы запросить у подрядчика. Приемка работ по антикоррозийной защите должна базироваться на объективных данных, а не на визуальном осмотре “на глаз”.
Запросите следующий пакет документов:
- Сертификаты на материалы: Подтверждение того, что использовались именно те марки, которые указаны в проекте, и что они не просрочены.
- Журнал климатических условий: Записи температуры, влажности и точки росы во время нанесения каждого слоя.
- Отчет по подготовке поверхности: Фотографии эталонов сравнения, подтверждающие степень очистки (Sa 2.5 и т.д.).
- Протокол измерений толщины покрытия: Карта замеров с указанием DFT для каждого слоя и общей толщины.
- Тест на адгезию: Выборочное проведение решетчатого надреза (cross-cut test) по стандарту ISO 2409 или отрывного теста (pull-off test) по ISO 4624. Адгезия должна соответствовать классу не ниже 1-2 по ISO 2409.
Обратите внимание на труднодоступные места: углы, сварные швы, обратные стороны фасонных элементов. Именно там чаще всего возникает “сухой распыл” (когда краска не долетает) или слишком тонкий слой. Требуйте усиления этих зон (полосовое окрашивание / stripe coating) — нанесения дополнительного слоя кистью перед общим окрашиванием. Это простая операция, которая увеличивает срок службы узлов на 30-40%.
Если подрядчик отказывается предоставлять эти данные или говорит, что “мы так всегда делаем, все держится”, немедленно останавливайте работы. Риск скрытых дефектов слишком велик.
Экономика защиты: почему дешево выходит дорого
Давайте посчитаем. Предположим, у вас есть 1000 м² стальных конструкций.
Вариант А (Эконом): Алкидная система, ручная очистка St 2. Стоимость материалов и работ — условно 1000 руб./м². Итого: 1 млн руб. Срок службы до первого ремонта — 4 года. Через 10 лет вам придется сделать два полных цикла перекраски. Каждый последующий ремонт дороже предыдущего из-за необходимости удаления старой краски (абразивоструйная очистка стоит дорого). Общая стоимость за 20 лет может превысить 5-6 млн руб.
Вариант Б (Премиум): Эпоксид-полиуретановая система, пескоструйная очистка Sa 2.5. Стоимость — 2500 руб./м². Итого: 2.5 млн руб. Срок службы — 15-20 лет. За 20 лет вы делаете только один косметический ремонт или не делаете его вовсе. Общая стоимость за 20 лет — около 3 млн руб.
Разница очевидна. Инвестиции в качественную антикоррозию для внешних стальных конструкций окупаются за счет снижения эксплуатационных расходов (OPEX). Кроме того, простои производства на время ремонта могут стоить дороже, чем вся покраска.
Также учитывайте имиджевые риски. Ржавые конструкции на территории завода или офиса сигнализируют клиентам и партнерам о небрежном отношении к активам. Это влияет на восприятие надежности компании.
Часто задаваемые вопросы
Можно ли красить сталь зимой?
Да, но с ограничениями. Существуют специальные зимние серии материалов, которые отверждаются при температурах до -10°C или -15°C. Однако температура самого металла должна быть выше точки росы на 3°C. Работы требуют использования тепловых пушек для подогрева поверхности и укрытия конструкций тентами. Это удорожает процесс на 20-30%, но позволяет не останавливать стройку.
В чем разница между горячим цинкованием и холодной гальванизацией (цинк-спреем)?
Горячее цинкование — это погружение детали в ванну с расплавленным цинком (450°C). Создается прочное металлургическое соединение, срок службы 30-50 лет. Холодная гальванизация (цинконаполненная краска) — это просто покрытие с высоким содержанием цинкового порошка. Она удобна для монтажа на месте и ремонта, но не заменяет горячее цинкование по долговечности и механической стойкости. Для ответственных внешних конструкций лучше использовать горячее цинкование с последующим окрашиванием (дуплекс-система).
Нужно ли грунтовать оцинкованный металл?
Свежий цинк имеет гладкую поверхность и покрыт оксидной пленкой, к которой плохо липнет обычная краска. Его нельзя красить сразу. Нужно либо выдержать его на улице 6-12 месяцев для естественного выветривания, либо обработать специальным травящим грунтом (wash primer) или выполнить легкую абразивную обработку. Использование обычных эпоксидов по свежему цинку приведет к отслаиванию.
Как часто нужно обновлять антикоррозийное покрытие?
Это зависит от системы и среды. Алкидные покрытия — каждые 3-5 лет. Эпоксид-полиуретановые — каждые 10-15 лет. Дуплекс-системы (цинк + краска) — 20-25 лет и более. Регулярный инспекционный контроль (раз в 1-2 года) поможет выявить локальные повреждения и отремонтировать их точечно, не прибегая к полной перекраске.
Заключение: ваш план действий
Защита внешних стальных конструкций от коррозии — это не разовая акция, а стратегическое решение. Ошибки здесь не прощают времени. Мы видим, как многие компании теряют деньги из-за неправильного выбора материалов или халтурного исполнения.
Чтобы избежать этих проблем, действуйте по алгоритму:
- Определите категорию коррозионной активности вашей среды (ISO 9223).
- Выберите систему покрытия, рассчитанную на нужный срок службы (минимум 15 лет для капитальных объектов).
- Жестко контролируйте подготовку поверхности (Sa 2.5 — обязательный минимум).
- Требуйте соблюдения климатических параметров при нанесении.
- Принимайте работу только на основании инструментальных замеров толщины и адгезии.
Именно такой системный подход лежит в основе работы ООО «Шаньдун Тяньчэн Стальные Конструкции». Как национальное высокотехнологичное предприятие с государственной лицензией первой категории на монтаж, мы понимаем, что долговечность конструкции закладывается еще на этапе производства. Наши три производственные базы в провинции Шаньдун (Китай) оснащены современным оборудованием, позволяющим осуществлять стандартизированный контроль на всех этапах: от раскроя и гибки до сварки и заводской окраски.
Благодаря наличию собственных научно-исследовательских центров и статусу предприятия-«газели», мы постоянно совершенствуем технологии защиты металла. Годовой объем выпуска достигает 100 тысяч тонн стальных конструкций, каждая из которых проходит многоуровневый контроль качества. Будь то сложные фермы, колонны или инновационные модульные решения «Синлюйцзюй» для туристической инфраструктуры, мы гарантируем соответствие продукции международным стандартам ISO и ГОСТ. Выбирая нас, вы выбираете партнера, для которого надежность и техническая поддержка являются не просто словами, а основой бизнес-процессов.
Не рискуйте своими активами. Правильная защита сегодня — это гарантия безопасности и экономии завтра.
Узнать больше о наших решениях для антикоррозийной защиты стальных конструкций
Свяжитесь с нами сегодня, чтобы получить консультацию инженера-технолога и расчет стоимости для вашего проекта.