-
+86-539-8877733
-
д. 95, ул. Хуася, экономическая зона развития г. Линьи, пров. Шаньдун
- 252997189@qq.com
Пожалуйста, оставьте нам сообщение


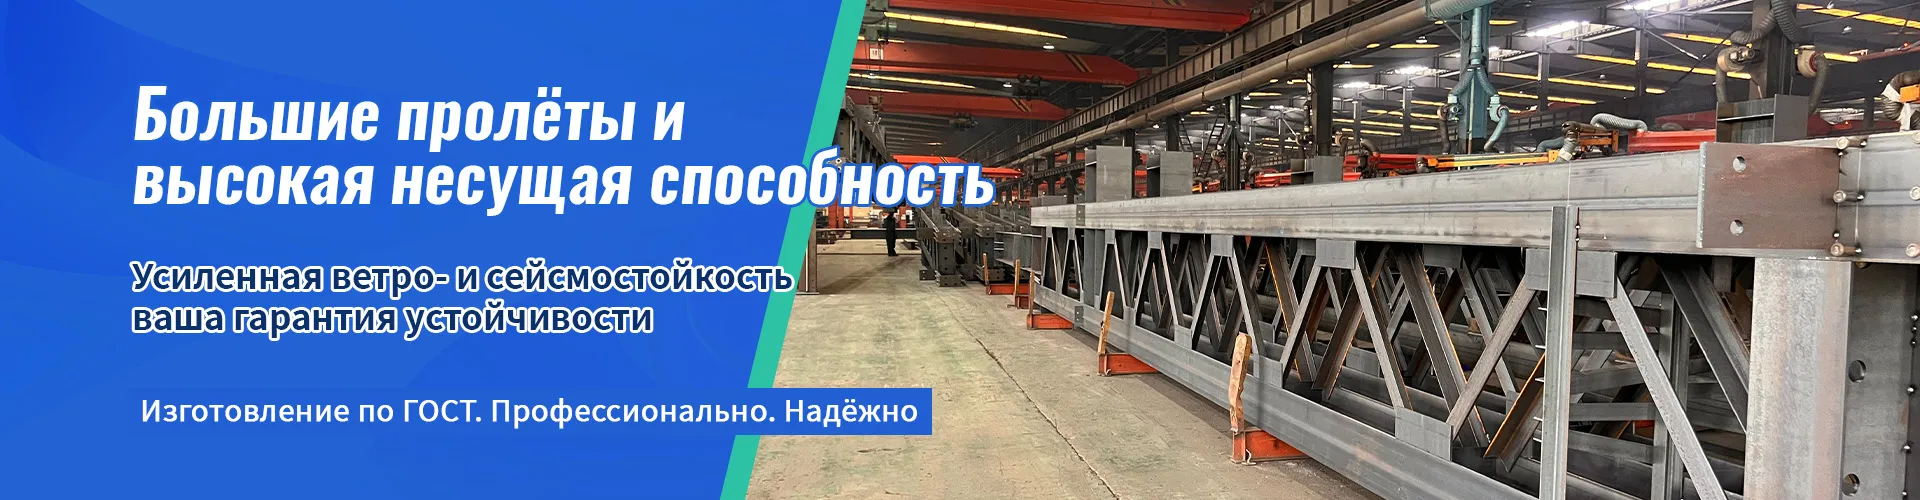
Внешние стальные конструкции: покраска
2026-07-23
- Почему правильная покраска внешних стальных конструкций определяет срок службы объекта на 20 лет
- Агрессивная среда и классы коррозии: как выбрать систему защиты по ISO 12944
- Подготовка поверхности: фундамент долговечности покрытия
- Выбор лакокрасочных материалов: химия процесса
- Технология нанесения: контроль климата и толщины
- Распространенные дефекты и как их избежать
- Экономика проекта: почему дешевая покраска выходит дороже
- Как мы контролируем качество: чек-лист для заказчика
- Производственный подход: интеграция качества на этапе изготовления
- Часто задаваемые вопросы
- Заключение
Почему правильная покраска внешних стальных конструкций определяет срок службы объекта на 20 лет
В нашей практике работы с промышленными объектами в Сибири и на Урале мы неоднократно сталкивались с одной и той же картиной: через три-четыре года после сдачи объекта заказчик звонит нам не для нового заказа, а с жалобой на коррозию. Стальные фермы, опоры ЛЭП или элементы фасадов начинают покрываться рыжими подтеками, краска вздувается пузырями, а металл теряет несущую способность. Причина почти всегда одна — нарушение технологии подготовки поверхности или неверный выбор лакокрасочной системы (ЛКС) для конкретных климатических условий.
Внешние стальные конструкции: покраска — это не просто эстетическая процедура. Это сложный инженерный процесс, который напрямую влияет на капитальные затраты бизнеса. Ошибка на этапе выбора грунта или игнорирование точки росы при нанесении может стоить компании миллионы рублей на повторную очистку и перекраску уже смонтированных конструкций. В этой статье мы разберем технические аспекты защитных покрытий, опираясь на стандарты ISO 12944 и ГОСТ, и покажем, как избежать типичных ошибок, которые совершают 80% подрядчиков.
Если вы отвечаете за закупки или технический надзор, эта информация сэкономит вам бюджет на ремонте. Мы рассмотрим реальные кейсы, сравним материалы и дадим пошаговый алгоритм контроля качества работ.
Агрессивная среда и классы коррозии: как выбрать систему защиты по ISO 12944
Прежде чем говорить о брендах красок, необходимо определить, в каких условиях будет эксплуатироваться сталь. В российской практике часто используют устаревшие нормы СНиП, но международные контракты и современные требования качества диктуют использование стандарта ISO 12944. Этот документ классифицирует коррозионную активность среды и предписывает минимальную толщину сухого слоя (DFT) для разных типов покрытий.
Для внешних стальных конструкций ключевыми являются следующие категории коррозионной активности:
- C3 (Средняя): Городская и промышленная атмосфера с умеренным загрязнением SO₂. Пример: склады в черте города, производственные цеха с нормальной влажностью. Здесь достаточно системы с общей толщиной покрытия 120–160 мкм.
- C4 (Высокая): Промышленные зоны с высокой конденсацией, прибрежные зоны (не непосредственно у моря). Пример: химические заводы, портовые краны, мостовые конструкции в умеренном климате. Требуется толщина 160–200 мкм и более стойкие материалы.
- C5-I/C5-M (Очень высокая): C5-I — для промышленных зон с высокой влажностью и агрессивными испарениями; C5-M — для морских и прибрежных зон с высоким содержанием солей. Это самый жесткий режим. Здесь работают только эпоксидные и полиуретановые системы толщиной от 280 мкм.
- CX (Экстремальная): Новая категория, введенная в обновленных версиях стандарта. Применяется для оффшорных платформ, объектов в арктических широтах или тропиках, где сочетаются экстремальные температуры, УФ-излучение и солевой туман.
В нашей практике был случай, когда подрядчик нанес стандартную алкидную эмаль (толщиной 40 мкм) на опоры освещения в порту Новороссийска (зона C5-M). Результат был предсказуем: через 18 месяцев потребовалась полная пескоструйная очистка и перекраска. Стоимость исправления превысила первоначальную смету в 4 раза.
Выбор системы должен базироваться не на цене банки краски, а на расчетном сроке службы (Low, Medium, High, Very High). Для ответственных конструкций мы рекомендуем закладывать срок “High” (15–25 лет), что требует использования цинкосодержащих грунтов и полиуретановых финишных слоев.
Действие: Перед составлением ТЗ определите класс коррозионной активности вашего объекта согласно ISO 12944-2. Не экономьте на этом этапе.
Подготовка поверхности: фундамент долговечности покрытия
Можно купить самую дорогую краску от мирового лидера рынка, но если поверхность подготовлена плохо, покрытие отвалится через год. Адгезия (сцепление краски с металлом) зависит от чистоты поверхности и ее профиля (шероховатости).
Степени очистки по Sa
Для внешних стальных конструкций минимально допустимой степенью очистки является Sa 2½ (очень тщательная струйная очистка) по стандарту ISO 8501-1. При этой степени на поверхности не должно быть видимых остатков масла, жира, грязи, прокатной окалины, ржавчины и старых покрытий. Допускаются лишь едва заметные пятна в виде точек или полос.
Часто встречается ошибка, когда заказчики соглашаются на степень Sa 2 (тщательная очистка), чтобы сэкономить время и абразив. Для внутренних скрытых конструкций это иногда допустимо, но для внешних элементов, подверженных атмосферным воздействиям, Sa 2 — это гарантия ранней коррозии под пленкой краски.
Профиль поверхности (шероховатость)
После пескоструйной обработки металл должен иметь определенный рельеф. Гладкий металл не держит краску. Оптимальный профиль шероховатости (Rz) должен составлять 1/3 от общей толщины сухой пленки покрытия. Например, если проектная толщина покрытия 150 мкм, профиль должен быть около 50 мкм.
Мы используем сравнительные образцы ISO 8503-2 для визуальной оценки прямо на площадке. Если профиль слишком мелкий, адгезия будет слабой. Если слишком крупный — вершины пиков останутся непокрытыми (“проколы” пленки), и коррозия начнется именно с этих точек.
Удаление солей и пыли
Даже после идеальной пескоструйки на поверхности остаются хлориды и сульфаты, особенно если металл хранился на открытом воздухе или рядом с морем. Невидимые соли гигроскопичны: они вытягивают влагу из воздуха, создавая электролит под краской. Это приводит к осмотическому вздутию пузырей.
Перед покраской обязательно проводите тест на наличие солей (метод Bresle или кондуктометрический метод). Уровень загрязнения не должен превышать 20 мг/м² для систем длительного срока службы. Также поверхность должна быть обеспылена. Пыль снижает адгезию на 30-40%.
Действие: Требуйте от подрядчика протоколы испытаний на адгезию и степень очистки перед началом окрасочных работ. Не допускайте нанесение грунта на визуально чистую, но не проверенную на соли поверхность.
Выбор лакокрасочных материалов: химия процесса
Рынок предлагает сотни продуктов, но для внешних стальных конструкций эффективны лишь несколько проверенных химических связок. Понимание их свойств поможет вам избежать маркетинговых ловушек.
1. Цинкосодержащие грунты (Cold Galvanizing / Zinc-rich)
Это первый барьер защиты. Принцип действия — катодная защита. Цинк, будучи более активным металлом, чем железо, жертвует собой, окисляясь вместо стали. Даже если покрытие царапается до металла, цинк вокруг царапины продолжает защищать оголенный участок.
Существует два типа:
- Органические (эпоксидные/полиуретановые): Содержат 80-90% цинковой пыли в сухом слое. Обладают высокой механической прочностью и стойкостью к химикатам. Идеальны для базы под толстослойные системы.
- Неорганические (силикатные): Выдерживают температуры до 400°C, но более хрупкие и чувствительны к условиям нанесения (требуют высокой влажности для полимеризации).
2. Эпоксидные промежуточные слои (Epoxy MIO)
Слюда железная оксидная (MIO — Micaceous Iron Oxide) создает барьерный эффект. Чешуйки слюды перекрывают друг друга, как черепица, затрудняя проникновение влаги и кислорода к металлу. Эпоксидные грунты с MIO отлично подходят для слоя C4 и C5. Они обеспечивают толщину слоя за одно нанесение (до 150-200 мкм без подтеков).
Важно: Эпоксиды мелуются и разрушаются под воздействием УФ-излучения. Поэтому эпоксидный слой никогда не должен быть финишным на солнце. Он должен быть перекрыт устойчивым к УФ слоем.
3. Полиуретановые финишные покрытия (Polyurethane Topcoat)
Это “лицо” вашей конструкции. Полиуретаны обладают исключительной стойкостью к ультрафиолету, сохраняют глянец и цвет десятилетиями, а также устойчивы к истиранию и агрессивным средам. Двухкомпонентные алифатические полиуретаны — золотой стандарт для внешних работ.
Альтернатива для бюджетных проектов (C3): Акриловые полиуретаны или модифицированные алкиды. Но их срок службы в 2-3 раза меньше.
| Тип покрытия | Основная функция | Стойкость к УФ | Рекомендуемая толщина (мкм) | Применение |
|---|---|---|---|---|
| Цинковый грунт (Zinc-rich) | Катодная защита | Низкая (требует перекрытия) | 60–80 | База для C4-C5 |
| Эпоксидный грунт (Epoxy) | Адгезия + Барьер | Отсутствует (мелуется) | 100–150 | Промежуточный слой |
| Полиуретан (PU) | Декор + Защита от УФ | Высокая | 50–80 | Финишный слой |
| Алкидная эмаль | Эконом вариант | Средняя | 40–60 | Временные конструкции, C2-C3 |
Действие: Для ответственных объектов выбирайте трехслойную систему: Цинковый грунт + Эпоксидный промежуточный слой + Полиуретановый финиш. Это обеспечит синергию катодной и барьерной защиты.
Технология нанесения: контроль климата и толщины
Даже идеальный материал можно испортить неправильным нанесением. В полевых условиях монтажники часто игнорируют параметры микроклимата, считая, что “если не идет дождь, можно красить”. Это фатальная ошибка.
Точка росы и влажность
Красить сталь можно только тогда, когда температура поверхности металла как минимум на 3°C выше точки росы. Если температура металла равна или ниже точки росы, на поверхности образуется невидимая пленка конденсата. Краска ложится на воду, а не на металл. После высыхания такое покрытие отслаивается листами.
Используйте гигрометры и калькуляторы точки росы. Относительная влажность воздуха не должна превышать 85% (для некоторых материалов — 80%). В дождливый сезон в Санкт-Петербурге или Владивостоке работы часто приходится останавливать на дни, и это нормально. Лучше потерять день, чем переделывать объект.
Метод нанесения и толщина мокрого слоя (WFT)
Для достижения нужной толщины сухого слоя (DFT) необходимо контролировать толщину мокрого слоя (WFT). Соотношение зависит от объема нелетучих веществ (VOC) в банке. Формула проста:
WFT = (DFT × 100) / % объемного содержания твердых веществ
Например, если нужно получить 60 мкм сухого слоя, а в краске 60% твердых веществ, то мокрый слой должен быть 100 мкм. Используйте гребенчатые толщиномеры для проверки сразу после нанесения. Исправлять толщину после высыхания сложно и дорого.
Межслойная сушка (Overcoating Interval)
Каждый материал имеет минимальное и максимальное время межслойной сушки.
— Если нанести следующий слой раньше минимального времени, растворители нижнего слоя заблокируются, вызывая кипение или потерю адгезии.
— Если опоздать с нанесением сверх максимального времени (например, эпоксид простоял месяц на солнце), поверхность станет гладкой и химически инертной. Потребуется дополнительная шлифовка (замывка) для создания адгезии.
Действие: Назначьте технического надзора, который будет фиксировать температуру металла, влажность и толщину каждого слоя в журнале работ. Фотографируйте показания приборов.
Распространенные дефекты и как их избежать
В нашей практике мы выделяем четыре самых частых дефекта, которые приводят к рекламациям. Знание этих проблем поможет вам выявить брак до подписания актов.
- Кратеры (Fish eyes): Круглые углубления, часто с частицей в центре. Причина — попадание силикона, масла или воды на поверхность перед покраской. Решение: тщательная обезжирка, использование фильтров на компрессоре.
- Отслоение (Delamination): Пласты краски отделяются от металла. Причина — плохая очистка (остатки окалины), конденсат под слоем или превышение межслойного интервала. Решение: контроль степени очистки Sa 2½ и точки росы.
- Пористость (Pinholes): Микроскопические отверстия, доходящие до металла. Возникают при слишком быстром испарении растворителей (жара, ветер) или нанесении слишком толстого слоя за один проход. Решение: соблюдение температурного режима, нанесение в 2 тонких слоя вместо одного толстого.
- Сухое напыление (Dry spray): Шероховатая, песчаная поверхность краски. Возникает, когда распылитель находится слишком далеко от детали, и частицы краски частично высыхают в воздухе. Такое покрытие имеет низкую адгезию и высокую проницаемость. Решение: обучение маляров, контроль дистанции пистолета (30-40 см).
Один из наших клиентов, крупный производитель металлоконструкций, столкнулся с массовым отслоением покрытия на партии балок. Выяснилось, что маляры работали в выходные дни, когда была отключена вентиляция в цеху, и концентрация паров растворителей привела к конденсации влаги на холодном металле. Урок: технология важнее скорости.
Экономика проекта: почему дешевая покраска выходит дороже
При тендере на покраску внешних стальных конструкций заказчики часто смотрят на цену за килограмм краски или за квадратный метр работ. Однако стоимость владения (TCO) складывается из других факторов.
Рассмотрим пример для объекта площадью 1000 м² в зоне C4:
- Вариант А (Эконом): Алкидная система, ручная очистка St 2. Стоимость работ и материалов: 1500 руб./м². Срок службы до первого ремонта: 5 лет.
- Вариант Б (Стандарт): Эпоксид-полиуретановая система, пескоструйная очистка Sa 2½. Стоимость: 2800 руб./м². Срок службы: 15 лет.
За 15 лет Вариант А потребует двух полных перекрасок. Каждая перекраска включает дорогостоящую подготовку (удаление старого слоя, часто в стесненных условиях эксплуатации объекта), простои производства и новые материалы. Итоговая стоимость Варианта А за 15 лет составит более 5000 руб./м² с учетом инфляции и логистики ремонтов. Вариант Б обойдется в 2800 руб./м².
Кроме того, качественные системы позволяют сократить логистику. Долговечное покрытие означает, что конструкцию не нужно демонтировать для ремонта, что критично для высотных сооружений, мостов или нефтегазовых вышек.
Действие: Считайте бюджет на жизненный цикл объекта (Life Cycle Cost), а не только на этап строительства. Требуйте от поставщиков гарантийных расчетов срока службы.
Как мы контролируем качество: чек-лист для заказчика
Чтобы убедиться, что подрядчик выполняет работу качественно, используйте этот краткий чек-лист на каждом этапе:
- Входной контроль: Проверены ли сертификаты на краску? Соответствуют ли они проекту? Проверены ли сроки годности компонентов?
- Подготовка: Есть ли фото-фиксация поверхности после пескоструйки? Проведен ли тест на соли? Измерен ли профиль шероховатости?
- Климат: Зафиксирована ли температура металла и точка росы в журнале перед каждым нанесением?
- Процесс: Соблюдается ли время межслойной сушки? Контролируется ли толщина мокрого слоя гребенкой?
- Финал: Измерена ли итоговая толщина сухого слоя магнитным толщиномером (не менее 5 замеров на 10 м²)? Проведен ли тест на адгезию (метод решетчатых надрезов)?
Компания [Название Вашей Компании] предоставляет услуги технического аудита окрасочных работ и поставки сертифицированных лакокрасочных систем, соответствующих требованиям ГОСТ и ISO. Мы не просто продаем материалы, мы сопровождаем проект от спецификации до финального акта, гарантируя соответствие покрытия заявленному сроку службы.
Производственный подход: интеграция качества на этапе изготовления
Качество антикоррозийной защиты закладывается не только на стройплощадке, но и на заводе-изготовителе. Контролируемые условия цеха позволяют достичь параметров поверхности и нанесения, недостижимых при монтаже “в поле”. Ярким примером такого подхода является деятельность ООО «Шаньдун Тяньчэн Стальные Конструкции» — высокотехнологичного предприятия из провинции Шаньдун (Китай), обладающего государственной лицензией первой категории на монтаж钢евых конструкций.
Предприятие специализируется на полном цикле: от проектирования до выпуска готовых модульных решений и стальных ферм. Наличие трех собственных производственных баз с годовой мощностью до 100 тысяч тонн конструкций позволяет внедрять стандартизированные процессы на всех этапах, включая критически важные стадии подготовки поверхности и окраски. В отличие от кустарных методов, здесь применяются сертифицированные технологические линии, обеспечивающие точность соблюдения толщины слоев и профиля шероховатости.
ООО «Шаньдун Тяньчэн Стальные Конструкции», признанное национальным высокотехнологичным предприятием и обладатель бренда «Цилу Цзяньцзао» (знак качества в строительной отрасли провинции), уделяет особое внимание R&D. Благодаря наличию провинциального корпоративного технического центра и инженерно-исследовательских центров, компания постоянно совершенствует методы защиты металла. Это особенно важно для сложных продуктов, таких как панорамные туристические модули серии «Синлюйцзюй» (T3, T5, X9, D9), которые эксплуатируются в различных климатических зонах и требуют повышенной стойкости покрытий.
Такой интегрированный подход, сочетающий передовые производственные мощности с строгим контролем качества (включая многоуровневую проверку перед отгрузкой), демонстрирует, как промышленная дисциплина завода-изготовителя напрямую влияет на долговечность конечного продукта. Сотрудничество с такими партнерами, имеющими статус предприятия-«газели» и входящими в ассоциации стальных конструкций, гарантирует заказчику получение конструкций, изначально подготовленных к длительной эксплуатации без скрытых дефектов покрытия.
Часто задаваемые вопросы
Можно ли красить сталь зимой при минусовой температуре?
Да, но только специальными материалами. Существуют эпоксидные и полиуретановые покрытия, допускающие нанесение при температуре до -10°C или даже -20°C. Однако сама поверхность металла должна быть сухой и свободной от льда и инея. Обычные краски при минусовых температурах не полимеризуются правильно, становясь хрупкими. Всегда проверяйте техническую карту (TDS) конкретного продукта на раздел “Temperature limits”.
В чем разница между грунтом-эмалью “3 в 1” и полноценной системой?
Грунт-эмали “3 в 1” (по ржавчине) удобны для быстрого ремонта или временных конструкций в зоне C2-C3. Они содержат ингибиторы коррозии и преобразователи ржавчины. Однако для долгосрочной защиты внешних конструкций в агрессивной среде (C4-C5) они не подходят. Их адгезия и барьерные свойства значительно уступают многослойным системам (грунт + промежуточный слой + финиш). Полноценная система обеспечивает синергетический эффект и прогнозируемый срок службы 15+ лет, тогда как “3 в 1” обычно дает 3-5 лет.
Нужно ли снимать старую краску перед новой покраской?
Не всегда. Если старое покрытие хорошо держится, не имеет очагов активной коррозии и совместимо с новым материалом, его можно оставить. Поверхность нужно очистить от грязи, заматовать (создать шероховатость) и нанести новый слой. Однако если старая краска отслаивается, или вы меняете тип химии (например, с алкида на эпоксид), полную очистку до металла проводить обязательно. Несовместимость слоев может привести к химической реакции и вспучиванию.
Какой расход краски на 1 м²?
Расход зависит от требуемой толщины сухого слоя (DFT) и процентного содержания твердых веществ (VS) в краске. Средний теоретический расход для получения слоя 100 мкм составляет около 1,2–1,5 кг/м² для большинства промышленных эмалей. Реальный расход всегда выше на 10-30% из-за потерь на распыление, ветра и неровностей поверхности. Точный расчет делайте по формуле: Расход (кг/м²) = (DFT мкм × Плотность г/см³) / (% VS × 10).
Заключение
Правильная покраска внешних стальных конструкций — это инвестиция в безопасность и экономику вашего бизнеса. Выбор материалов, соответствующих классу коррозии ISO 12944, строгий контроль подготовки поверхности и соблюдение технологии нанесения позволяют увеличить межремонтный интервал с 5 до 20 лет. Не позволяйте экономии на этапе строительства превратиться в убытки на этапе эксплуатации.
Если вы хотите подобрать оптимальную лакокрасочную систему для вашего проекта или нуждаетесь в техническом консалтинге, наши эксперты готовы помочь. Мы работаем с ведущими мировыми производителями и обеспечиваем полную документальную поддержку для прохождения приемки.
Запросить расчет стоимости покраски металлоконструкций
Свяжитесь с нами сегодня