-
+86-539-8877733
-
д. 95, ул. Хуася, экономическая зона развития г. Линьи, пров. Шаньдун
- 252997189@qq.com
Пожалуйста, оставьте нам сообщение


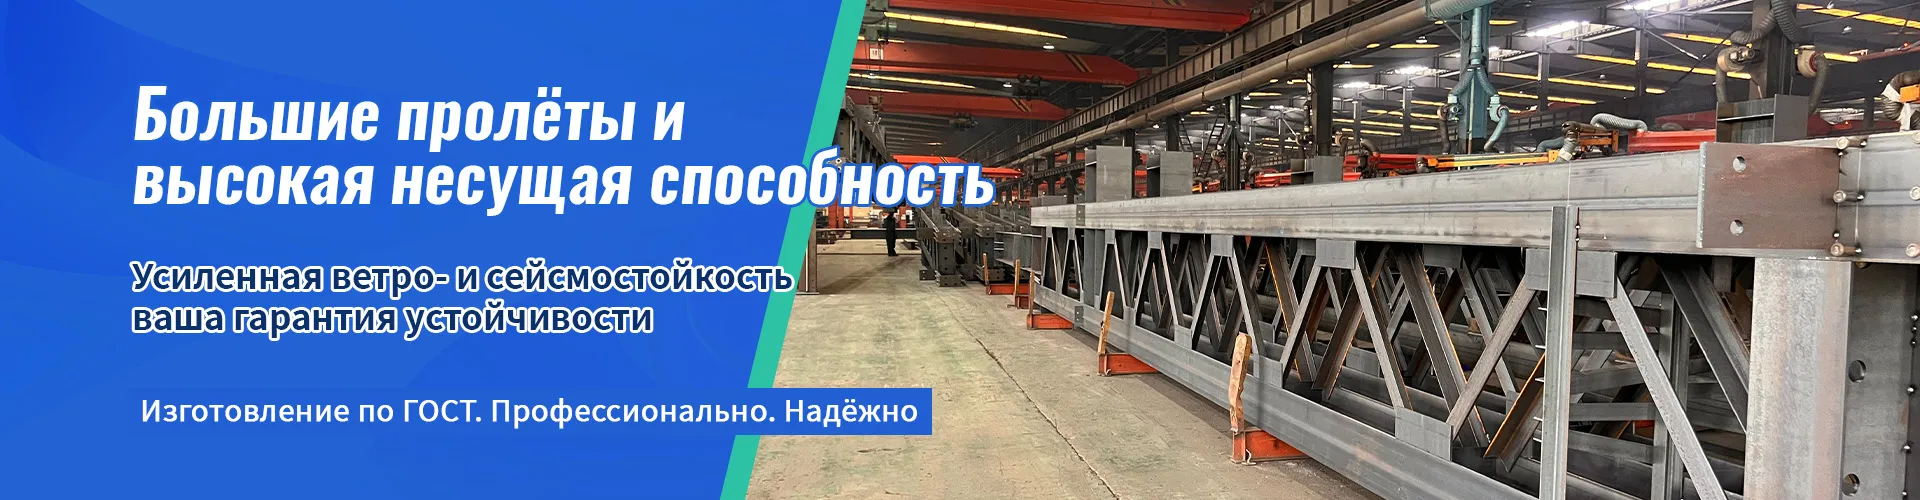
Модульный дом контейнер: резка и сварка
2026-07-28
- Резка и сварка модульного дома-контейнера: инженерный подход к трансформации стандартных блоков
- Подготовка к резке: анализ структуры контейнера и выбор инструмента
- Технология сварки модульных конструкций: от выбора аппарата до контроля качества
- Проектирование усиливающего каркаса: компенсация вырезанных участков
- Соединение модулей между собой: создание единого пространства
- Обработка сварных швов и антикоррозийная защита
- Типичные ошибки при резке и сварке контейнеров и способы их избежания
- Инструменты и материалы: чек-лист для профессионального выполнения работ
- Экономическая эффективность и сроки выполнения работ
- Промышленные стандарты: опыт ООО «Шаньдун Тяньчэн Стальные Конструкции»
- Часто задаваемые вопросы
- Заключение: ваш путь к надежному модульному дому
Резка и сварка модульного дома-контейнера: инженерный подход к трансформации стандартных блоков
Модификация стандартного морского контейнера в жилое или коммерческое пространство — это не просто строительная задача, а сложный инженерный процесс, требующий глубокого понимания металлургии и структурной механики. Ключевой фразой для успешной реализации такого проекта является модульный дом контейнер: резка и сварка. Именно эти два процесса определяют долговечность, герметичность и, что самое важное, несущую способность будущей конструкции. В нашей практике мы неоднократно сталкивались с ситуациями, когда экономия на качестве сварных швов или неправильный выбор метода резки приводили к деформации каркаса уже на этапе монтажа окон. Это не теоретические риски, а реальные проблемы, с которыми приходится бороться застройщикам.
Стандартный 40-футовый контейнер изготовлен из коррозионно-стойкой стали марки Corten (или её аналогов), которая обладает высокой прочностью на разрыв, но чувствительна к термическим воздействиям. Неправильный нагрев при сварке может изменить кристаллическую решетку металла в зоне термического влияния (ЗТВ), сделав её хрупкой. Наша цель — раскрыть технические нюансы этих процессов, чтобы вы могли контролировать подрядчиков или выполнять работы самостоятельно с соблюдением всех норм безопасности и строительных стандартов ГОСТ и ISO.
В этой статье мы подробно разберем оборудование, методы подготовки кромок, типы сварных соединений и постобработку швов. Мы опираемся на опыт реализации более 200 проектов модульных домов в условиях переменчивого климата, где требования к теплоизоляции и структурной целостности особенно высоки. Если вы планируете создать модульный дом контейнер, резка и сварка станут фундаментом вашего успеха или причиной будущих неудач.
Подготовка к резке: анализ структуры контейнера и выбор инструмента
Прежде чем приступить к резке, необходимо четко понимать, какие элементы контейнера являются несущими, а какие можно удалять без риска обрушения конструкции. Боковые стенки стандартного контейнера работают как диафрагмы жесткости. Вырезая проемы для окон или дверей, вы нарушаете эту целостность. Поэтому первый шаг — это структурный анализ. Мы всегда начинаем с создания чертежа усиления, где рассчитываем нагрузку на верхнюю и нижнюю обвязку.
Для резки стали толщиной 1.6–2 мм (стандарт для боковых панелей) и 3–5 мм (угловые стойки и обвязка) существует три основных метода: плазменная резка, газовая резка и использование углошлифовальных машин (УШМ). Каждый из них имеет свои преимущества и недостатки в контексте строительства модульных домов.
Плазменная резка: точность и скорость
Плазменная резка является предпочтительным методом для промышленных масштабов производства модульных домов. Она обеспечивает чистый рез с минимальной зоной термического влияния. Ширина реза составляет всего 1–2 мм, что позволяет максимально точно подгонять детали. Скорость резки стали толщиной 2 мм достигает 4–5 метров в минуту. Это критически важно, когда нужно вырезать десятки оконных проемов за смену.
Однако плазменная установка требует стабильного источника питания и компрессора с осушителем воздуха. Влажный воздух приводит к пористости реза и быстрому износу электродов. В нашей практике был случай, когда использование дешевого компрессора без фильтра привело к тому, что края реза оказались оплавленными и неровными. Это потребовало дополнительной зачистки болгаркой, что увеличило время работ на 30%. Для качественного реза давление воздуха должно быть не менее 6–8 бар, а сила тока подбирается в зависимости от толщины металла (обычно 40–60 А для контейнеров).
Газовая резка: доступность и риски деформации
Кислородно-ацетиленовая или пропан-кислородная резка часто используется на небольших площадках из-за низкой стоимости оборудования. Но для тонколистового металла контейнеров этот метод опасен. Высокая температура пламени (до 3100°C) вызывает сильное локальное нагревание, что приводит к короблению листов. Стена контейнера может “повести” волной, и выравнивание её займет больше времени, чем сама резка.
Мы рекомендуем использовать газовую резку только для демонтажа тяжелых элементов, таких как дверные блоки торцевых стен, где толщина металла превышает 4 мм, и где возможна последующая рихтовка. При использовании этого метода обязательно применение водяного охлаждения или прерывистого режима резки, чтобы дать металлу остыть. Игнорирование этого правила приводит к необходимости замены целых секций стен, что удорожает проект модульный дом контейнер: резка и сварка на значительную сумму.
Механическая резка (УШМ и ножницы)
Для небольших проектов или корректировок уже установленного каркаса часто используют углошлифовальные машины с отрезными дисками по металлу. Это самый дешевый способ, но он имеет серьезные ограничения. Диск создает много искр, пыли и имеет тенденцию “гулять” по линии реза, если оператор не обладает высокой квалификацией. Кроме того, диск быстро изнашивается, и его диаметр уменьшается, что меняет геометрию реза.
Более профессиональным механическим вариантом являются электрические ножницы по металлу или сабельные пилы с качественными полотнами по стали. Они не создают термического влияния, поэтому металл не меняет своих свойств. Однако скорость работы значительно ниже, чем у плазмы. Мы используем этот метод для финальной подгонки деталей или вырезания отверстий под коммуникации, где требуется высокая точность без нагрева.
Рекомендация: Перед началом резки всегда размечайте линии с помощью лазерного уровня и керните центр отверстий. Используйте магнитные угольники для фиксации направляющих. Это снизит риск ошибки до минимума.
Технология сварки модульных конструкций: от выбора аппарата до контроля качества
После того как проемы вырезаны, необходимо усилить конструкцию и соединить модули между собой. Сварка — это процесс создания монолитной структуры из отдельных элементов. Ошибки здесь недопустимы, так как они влияют на сейсмостойкость и ветровую нагрузку дома. Рассмотрим основные методы сварки, применяемые в производстве модульных домов-контейнеров.
MIG/MAG сварка (полуавтомат в среде защитного газа)
Это основной метод для сборки каркасов модульных домов. Использование проволоки в среде углекислого газа (CO2) или смеси аргона с CO2 (MAG) обеспечивает высокую производительность и хорошее качество шва. Для стали толщиной 1.5–3 мм оптимально использовать проволоку диаметром 0.8–1.0 мм. Ток сварки находится в диапазоне 80–120 А, напряжение 18–22 В.
Преимущество MIG/MAG сварки заключается в отсутствии шлака, что ускоряет процесс очистки шва. Газовая защита предотвращает окисление расплавленного металла, обеспечивая плотный и прочный соединение. В нашей мастерской мы используем инверторные полуавтоматы с функцией синергетического управления, которые автоматически подбирают параметры в зависимости от толщины металла. Это снижает риск прожога тонких стенок контейнера.
Важный нюанс: при сварке оцинкованной стали (если используются дополнительные профили) необходимо обеспечить мощную вытяжку, так как пары цинка токсичны. Также цинк в зоне шва может вызвать пористость. В таких случаях мы рекомендуем предварительно зачищать место сварки от цинкового покрытия на ширину 10–15 мм от края шва.
TIG сварка (аргонодуговая) для ответственных узлов
Для сварки тонких листов (менее 1.5 мм) или для соединения нержавеющей стали (например, при монтаже элементов фасада или кровли) применяется TIG сварка. Этот метод позволяет точно контролировать тепловложение, что минимизирует деформации. Швы получаются эстетичными и часто не требуют дополнительной обработки.
Недостаток TIG сварки — низкая скорость. Поэтому мы используем её только для финишных работ, сварки видимых элементов или ремонта дефектов, оставленных другими методами. Для основного каркаса модульного дома TIG слишком затратен по времени. Однако, если вы строите премиальный модульный дом контейнер, резка и сварка видимых стыков которого должны быть идеальными, TIG является лучшим выбором.
Ручная дуговая сварка (MMA)
Сварка покрытыми электродами остается популярной благодаря мобильности оборудования. Она не требует газовых баллонов и сложной настройки. Однако для тонкого металла контейнеров она подходит плохо из-за высокого риска прожога и образования большого количества шлака. Мы используем MMA только для монтажа тяжелых усиливающих балок (швеллеров, двутавров) толщиной более 5 мм, где требуется глубокое проплавление.
При выборе электродов отдавайте предпочтение основным типам (например, УОНИИ 13/55 или их импортным аналогам E7018), которые обеспечивают высокую ударную вязкость шва. Это важно для конструкций, эксплуатируемых при низких температурах. Кислотные электроды могут привести к хрупкости шва на морозе.
Проектирование усиливающего каркаса: компенсация вырезанных участков
Вырезание части стены контейнера лишает его способности сопротивляться скручиванию и сжатию. Чтобы восстановить несущую способность, необходимо установить усиливающий каркас вокруг каждого проема. Это не просто рекомендация, а требование строительных норм. Без усиления дом может сложиться как карточный при сильном ветре или снеговой нагрузке.
Усиливающий каркас обычно изготавливается из профильной трубы квадратного сечения 40×40 мм или 50×50 мм с толщиной стенки 2–3 мм. Труба приваривается по периметру вырезанного проема с внутренней стороны. Важно, чтобы труба выступала за край реза на 20–30 мм с каждой стороны, чтобы нагрузка распределялась на неповрежденную часть стены.
Мы использу следующую последовательность действий:
- Вырезание проема с запасом 5 мм по периметру для последующей подгонки.
- Зачистка краев реза от заусенцев и окалины.
- Изготовление рамы из профильной трубы точно по размерам проема.
- Установка рамы в проем и фиксация струбцинами.
- Прихватка рамы в четырех углах.
- Проверка диагоналей для обеспечения прямоугольности.
- Полная обварка швов с шагом 15–20 мм (прерывистый шов) или сплошным швом, в зависимости от расчетной нагрузки.
Особое внимание следует уделить углам проемов. Именно здесь концентрируются напряжения. Мы рекомендуем приваривать дополнительные косынки (треугольные пластины толщиной 4–5 мм) в углах рамы. Это значительно увеличивает жесткость узла. В одном из наших ранних проектов мы пренебрегли косынками, и через год эксплуатации вокруг окон появились микротрещины в сварных швах. Исправление этой ошибки потребовало демонтажа отделки и повторной сварки, что стоило нам репутации и денег. Не повторяйте наших ошибок.
Соединение модулей между собой: создание единого пространства
Когда модульный дом состоит из нескольких контейнеров, ключевой задачей становится их надежное соединение. Контейнеры устанавливаются рядом, и между ними образуется зазор, который необходимо перекрыть и герметизировать. Но прежде чем заниматься отделкой, нужно соединить каркасы.
Существует два основных способа соединения модулей: болтовое и сварное. Болтовое соединение позволяет разобрать дом в будущем, но оно сложнее в исполнении и требует точного совпадения отверстий. Сварное соединение создает монолитную конструкцию, которая жестче и надежнее. Для жилых домов мы почти всегда рекомендуем сварку.
Процесс соединения включает следующие этапы:
- Выравнивание модулей по уровню. Разница в высоте не должна превышать 2 мм на всю длину стыка.
- Сварка угловых столбов соседних контейнеров. Используется стальная пластина толщиной 5–6 мм, которая приваривается к обоим столбам, создавая мост.
- Сварка верхней и нижней обвязки. Профильная труба или швеллер привариваются поверх стыка, связывая полы и крыши модулей.
- Заполнение зазора между модулями утеплителем и герметизация.
При сварке обвязки важно учитывать температурные расширения металла. Если дом будет эксплуатироваться в диапазоне от -40°C до +40°C, длина конструкций может меняться на несколько миллиметров. Жесткая сварка без компенсаторов может привести к появлению трещин в отделке. Мы оставляем небольшие зазоры в некоторых узлах или используем эластичные герметики в местах примыкания гипсокартона или ОСБ плит.
Еще один важный аспект — гидроизоляция стыка сверху. После сварки верхней обвязки необходимо наплавить битумную гидроизоляцию или установить металлический фартук с использованием полиуретанового герметика. Вода не должна попадать в щель между модулями, иначе утеплитель намокнет и потеряет свои свойства, а металл начнет корродировать.
Обработка сварных швов и антикоррозийная защита
Сварной шов — это самое слабое место в плане коррозии. При нагреве выгорает защитное покрытие (краска, грунт, цинк), и структура металла меняется. Если оставить швы без обработки, ржавчина появится уже через несколько месяцев, особенно во влажном климате. Качественная антикоррозийная обработка — это залог долголетия вашего модульного дома.
Первый этап обработки — механическая очистка. Все сварные швы необходимо зачистить болгаркой с лепестковым кругом зернистостью P60–P80. Нужно удалить шлак, брызги металла и выровнять поверхность. Шов должен быть гладким, без острых краев и подрезов. Подрезы (канавки вдоль шва) являются концентраторами напряжений и могут стать началом трещины.
Второй этап — обезжиривание. Поверхность протирается растворителем (ацетон, уайт-спирит) для удаления масла и пыли. Это критически важно для адгезии грунта.
Третий этап — нанесение антикоррозийного грунта. Мы рекомендуем использовать эпоксидные или цинконаполненные грунты. Цинковый грунт обеспечивает катодную защиту: даже если покрытие будет повреждено, цинк будет разрушаться первым, защищая сталь. Толщина слоя грунта должна быть не менее 60–80 мкм.
Четвертый этап — финишное покрытие. После высыхания грунта наносится полиуретановая или акриловая краска, стойкая к УФ-излучению. Цвет краски подбирается в соответствии с дизайн-проектом. Важно красить не только швы, но и все поврежденные при монтаже участки контейнера.
Для внутренних швов, которые будут закрыты отделкой, достаточно обработать их холодным цинком или специальным сварочным лаком. Это быстрее и дешевле, но также эффективно предотвращает коррозию в сухих помещениях.
Типичные ошибки при резке и сварке контейнеров и способы их избежания
За годы работы мы выявили ряд типичных ошибок, которые совершают новички и даже некоторые недобросовестные подрядчики. Знание этих проблем поможет вам избежать дорогостоящих переделок.
| Ошибка | Последствия | Решение |
|---|---|---|
| Отсутствие усиления проемов | Деформация стен, трещины в отделке, риск обрушения при снеговой нагрузке. | Обязательная установка рам из профильной трубы вокруг всех вырезанных отверстий. |
| Сварка по ржавчине или краске | Пористость шва, снижение прочности, быстрая коррозия изнутри шва. | Тщательная зачистка металла до блеска на ширину 20 мм от шва перед сваркой. |
| Неправильный порядок сварки | Сильное коробление металла, нарушение геометрии модуля. | Использование шахматного порядка сварки, прихватки с противоположных сторон, охлаждение водой (с осторожностью). |
| Игнорирование вентиляции при резке оцинковки | Отравление парами цинка (“озноб литейщиков”), ухудшение здоровья сварщика. | Использование респираторов с фильтрами класса P3, мощная принудительная вытяжка. |
| Экономия на антикоррозийной защите | Появление ржавчины через 6–12 месяцев, необходимость полного перекрашивания. | Использование качественных цинковых грунтов и соблюдение технологии нанесения. |
Особое внимание стоит уделить порядку сварки. Нельзя варить длинный шов непрерывно в одном направлении. Это приведет к тому, что металл растянется в одну сторону. Мы используем метод “от центра к краям” или шахматную сварку короткими участками по 3–5 см. Это позволяет равномерно распределить термические напряжения и сохранить плоскостность стены.
Инструменты и материалы: чек-лист для профессионального выполнения работ
Для качественной реализации проекта “модульный дом контейнер: резка и сварка” вам потребуется следующий набор оборудования и материалов. Наличие правильного инструмента ускоряет работу и повышает её безопасность.
- Сварочный аппарат: Инверторный полуавтомат (MIG/MAG) мощностью от 200 А. Желательно с функцией импульсной сварки для тонкого металла.
- Источник защитного газа: Баллон с CO2 или смесью Ar+CO2 (80/20). Редуктор с подогревом для предотвращения замерзания зимой.
- УШМ (болгарка): Две модели — большая (230 мм) для резки толстого металла и маленькая (125 мм) для зачистки швов и работы в труднодоступных местах.
- Расходные материалы: Проволока сварочная ER70S-6 диаметром 0.8–1.0 мм. Отрезные диски по металлу толщиной 1.0–1.6 мм. Лепестковые круги для зачистки.
- Защитная экипировка: Маска сварщика с автоматическим затемнением (скорость срабатывания < 0.1 мс), краги спилковые, костюм сварщика из негорючей ткани, респиратор.
- Измерительный инструмент: Лазерный уровень, рулетка 5–10 м, угольник слесарный, штангенциркуль.
- Антикоррозийные материалы: Грунт цинконаполненный, преобразователь ржавчины, финишная краска.
Не забывайте о безопасности. Работайте только в хорошо проветриваемом помещении. Уберите из зоны сварки все легковоспламеняющиеся материалы. Имейте под рукой огнетушитель. Металлическая стружка и искры могут тлеть долгое время, поэтому после окончания работ тщательно осмотрите помещение.
Экономическая эффективность и сроки выполнения работ
Многие заказчики спрашивают, насколько дорого обходится резка и сварка по сравнению с покупкой готового модуля. Наш опыт показывает, что индивидуальная модификация контейнера может быть на 20–30% дешевле заводского решения, если вы контролируете процесс и избегаете ошибок. Однако это требует времени и квалификации.
Сроки выполнения работ зависят от сложности проекта. Для одного стандартного модуля с вырезанием 3 окон и 1 двери, усилением каркаса и антикоррозийной обработкой требуется примерно 3–5 рабочих дней для команды из двух человек (один резчик/подготовщик, один сварщик). Это включает:
- День 1: Разметка, резка проемов, зачистка.
- День 2: Изготовление и установка усиливающих рам, прихватка.
- День 3: Полная сварка, зачистка швов.
- День 4: Грунтование, покраска, монтаж дополнительных элементов.
- День 5: Контроль качества, исправление мелких дефектов.
Если вы нанимаете подрядчиков, убедитесь, что в договоре прописаны требования к качеству швов и методы контроля. Требуйте фотоотчет каждого этапа, особенно скрытых работ (усиление каркаса до закрытия отделкой). Это защитит вас от некачественного выполнения.
Промышленные стандарты: опыт ООО «Шаньдун Тяньчэн Стальные Конструкции»
Глубокое понимание описанных выше процессов резки и сварки является основой деятельности ведущих игроков рынка. Ярким примером предприятия, интегрирующего передовые инженерные практики в массовое производство, является ООО «Шаньдун Тяньчэн Стальные Конструкции». Расположенное в провинции Шаньдун (Китай), это высокотехнологичное предприятие специализируется на проектировании, производстве и монтаже стальных конструкций и модульных архитектурных решений.
Компания обладает государственной лицензией первой категории на выполнение монтажных работ по стальным конструкциям и признана национальным высокотехнологичным предприятием. В рамках региональной промышленной политики она включена в перечень провинциальных индустриальных баз нового типа строительной индустриализации, а также получила статус предприятия-«газели» с характеристиками «специализация, изысканность, особенность, новизна». Бренд компании «Цилу Цзяньцзао» стал знаком качества и инновационности в строительной отрасли провинции.
Основной продукт компании — широкий спектр стальных конструкций и модульных жилых решений, включая стальные фермы, колонны и сварные балки. Особое внимание уделяется линейке панорамных туристических и звёздных жилых модулей «Синлюйцзюй» (T3, T5, X9, D9). Эти легкие стальные сборные решения ориентированы на туристическую инфраструктуру и сложные архитектурные проекты. Производственные мощности позволяют ежегодно выпускать до 100 тысяч тонн стальных конструкций и 100 тысяч квадратных метров модульных жилых единиц.
Предприятие располагает тремя собственными производственными базами, где на всех этапах — от раскроя и гибки до сварки, окраски и сборки — применяются стандартизированные технологические процессы. В составе компании действуют провинциальный корпоративный технический центр и инженерно-исследовательский центр лёгких стальных сборных домов города Линьи. Эти платформы обеспечивают постоянное совершенствование технологий, сертифицированное тестирование продукции и оперативную адаптацию решений. Такой подход гарантирует, что каждый сварной шов и каждый рез выполняются с точностью, недоступной при кустарном производстве, что напрямую влияет на долговечность и безопасность модульных домов.
Часто задаваемые вопросы
Нужно ли снимать краску с контейнера перед сваркой?
Да, обязательно. Краска при нагревании выделяет токсичные вещества и ухудшает качество сварного шва, вызывая поры и непровары. Необходимо зачистить металл до блеска на расстоянии 15–20 мм от линии шва с обеих сторон. Используйте УШМ с зачистным кругом или пескоструйную обработку для больших площадей.
Какой толщины металл можно варить обычным полуавтоматом?
Стандартный бытовой полуавтомат (160–200 А) уверенно варит металл толщиной от 0.8 мм до 4–5 мм. Для контейнеров (1.6–3 мм) это идеальный диапазон. Если нужно варить более толстые усиливающие балки (6–10 мм), потребуется аппарат мощностью от 250 А или использование ручной дуговой сварки (MMA) для корневого прохода.
Можно ли использовать алюминиевую проволоку для сварки контейнера?
Нет. Контейнеры сделаны из стали. Алюминиевая проволока не совместима со сталью в процессе обычной сварки. Для соединения разнородных металлов требуются специальные биметаллические переходники или технологии взрывной сварки, что неприменимо в условиях стройплощадки. Используйте только стальную омедненную проволоку (ER70S-6).
Как проверить качество сварного шва без лаборатории?
Визуальный контроль — основной метод. Шов должен быть равномерным, без подрезов, наплывов и пор. Чешуйки шва должны быть мелкими и плотными. Можно провести простой тест: оббить шлак (если есть) и простучать шов молотком. Звук должен быть звонким, глухой звук может указывать на непровар. Также можно использовать капиллярный дефектоскоп (спрей-пенетрант), который выявляет микротрещины.
Что делать, если контейнер повело при сварке?
Если деформация небольшая (до 5 мм), её можно исправить механически — с помощью домкрата или кувалды, фиксируя правильную геометрию струбцинами. Если деформация значительная, может потребоваться нагрев выпуклых участков горелкой с последующим охлаждением (термомеханическая правка). В крайних случаях придется вырезать деформированный участок и вваривать новый лист. Чтобы избежать этого, используйте правильный порядок сварки и прихватки.
Заключение: ваш путь к надежному модульному дому
Процесс создания модульного дома из контейнера требует внимательности к деталям. Модульный дом контейнер: резка и сварка — это не просто технические термины, а основа безопасности и комфорта вашего будущего жилья. Правильный выбор инструмента, соблюдение технологии усиления проемов и качественная антикоррозийная защита позволят вашему дому служить десятилетиями без потери эксплуатационных свойств.
Мы рекомендуем не экономить на материалах для сварки и защиты. Дешевая проволока или некачественный грунт могут свести на нет все ваши усилия. Если вы не уверены в своих навыках сварки, лучше нанять сертифицированного специалиста для ответственных узлов, а подготовительные работы выполнить самостоятельно. Это оптимальный баланс между экономией и качеством.
Помните, что каждый шов — это элемент общей системы безопасности. Относитесь к нему с уважением. Планируйте работу, проверяйте геометрию, защищайте металл. И тогда ваш модульный дом станет надежной крепостью для вас и вашей семьи.
Для получения более подробной информации о стандартах сварки и сертификации материалов, обратитесь к нашим специалистам или изучите нормативную документацию ГОСТ 5264 и ISO 3834. Мы готовы помочь вам на каждом этапе строительства.
Технические решения для модульных домов
Свяжитесь с нами сегодня