-
+86-539-8877733
-
д. 95, ул. Хуася, экономическая зона развития г. Линьи, пров. Шаньдун
- 252997189@qq.com
Пожалуйста, оставьте нам сообщение


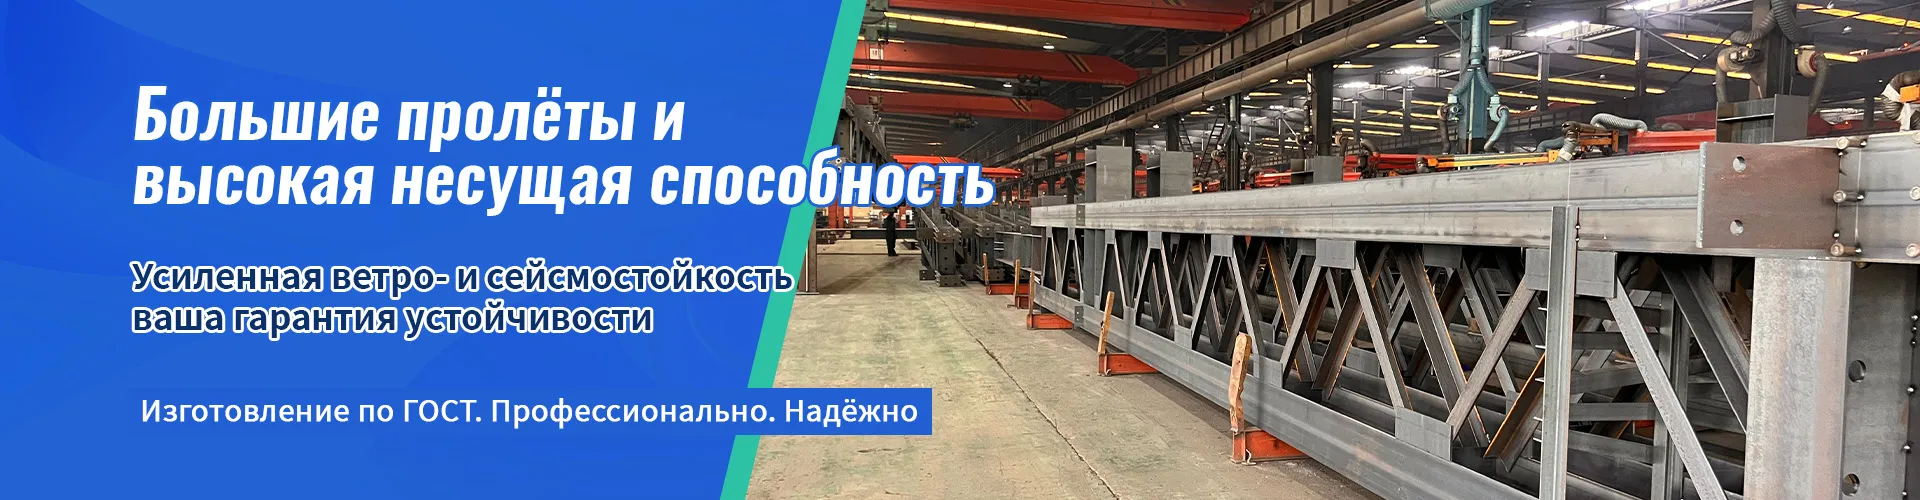
Промышленные стальные конструкции: сварка
2026-07-19
- Промышленные стальные конструкции: сварка как фундамент надежности и долговечности
- Выбор метода сварки для различных типов промышленных конструкций
- Подготовка кромок и сборка: 80% успеха сварного соединения
- Контроль сварочных деформаций и напряжений
- Неразрушающий контроль (НК): гарантия безопасности
- Сертификация и соответствие стандартам: E-E-A-T в действии
- Типичные ошибки и как их избежать: опыт практиков
- Экономическая эффективность: почему качественная сварка дешевле
- Часто задаваемые вопросы
- Заключение: ваш партнер в создании надежных конструкций
Промышленные стальные конструкции: сварка как фундамент надежности и долговечности
Качество сварных соединений определяет не просто эстетику металлического каркаса, а его способность выдерживать динамические нагрузки, вибрацию и экстремальные температурные перепады в течение десятилетий. В нашей практике работы с тяжелыми промышленными объектами мы неоднократно сталкивались с ситуацией, когда экономия на этапе сварки приводила к катастрофическим последствиям: от микротрещин в узлах крепления до полного обрушения второстепенных элементов конструкции под воздействием ветровой нагрузки. Промышленные стальные конструкции: сварка — это не просто технологический процесс соединения металлов, это критически важный этап, требующий строгого соблюдения нормативов ГОСТ, ISO и AWS. Ошибка здесь стоит дороже, чем перерасход материала.
Многие заказчики ошибочно полагают, что если балка прошла прокатный стан и имеет сертификат качества металла, то конструкция будет надежной. Это опасное заблуждение. Металл может быть идеальным, но зона термического влияния (ЗТВ) после некорректной сварки становится самым слабым звеном. Мы видели проекты, где использование неподходящих сварочных материалов для стали марки 09Г2С приводило к хрупкому разрушению шва при температуре ниже -40°C, хотя сам металл сохранял вязкость. В этой статье мы разберем технические нюансы, которые отличают профессиональное производство от гаражной сборки, и объясним, почему контроль сварочных процессов должен быть приоритетом №1 при выборе подрядчика.
Выбор метода сварки для различных типов промышленных конструкций
Не существует универсального метода сварки, который подходил бы для всех задач. Выбор технологии зависит от толщины металла, пространственного положения шва, требований к производительности и условий эксплуатации готового изделия. Неправильный выбор метода ведет к увеличению себестоимости на 30-50% из-за необходимости последующей механической обработки или исправления дефектов.
Ручная дуговая сварка (MMA/SMAW): надежность в сложных условиях
Несмотря на развитие автоматизации, ручная дуговая сварка покрытыми электродами остается незаменимой для монтажных работ на высоте и в труднодоступных местах. Мы используем этот метод, когда требуется высокая мобильность оборудования и независимость от источников защитного газа. Главное преимущество MMA — возможность работы на открытом воздухе даже при сильном ветре, который сдувает защитную газовую среду при других методах.
Однако у этого метода есть существенные ограничения. Скорость наплавки значительно ниже, чем у полуавтоматов, а качество шва напрямую зависит от квалификации сварщика. В нашей практике был случай, когда бригада, привыкшая варить черную сталь электродами Э46, попыталась сваривать низколегированную сталь без предварительного подогрева и использования специальных электродов типа Э50А. Результатом стало появление холодных трещин в корне шва уже через сутки после остывания. Для промышленных конструкций толщиной более 20 мм мы настоятельно рекомендуем использовать только низководородные электроды с обязательной прокалкой перед использованием, чтобы исключить попадание водорода в сварочную ванну.
Полуавтоматическая сварка в среде защитных газов (MIG/MAG)
Для заводского изготовления балок, колонн и ферм мы преимущественно используем сварку плавящимся электродом в среде защитных газов (MAG). Этот метод обеспечивает высокую производительность и отсутствие шлака, что снижает трудозатраты на зачистку. Использование смеси аргона и углекислого газа (80/20 или 82/18) позволяет получить стабильную дугу и минимальное разбрызгивание металла.
Ключевой параметр здесь — правильный подбор диаметра проволоки и режима подачи. Для толщин 6-12 мм оптимальна проволока диаметром 1.2 мм. При сварке тонколистовых конструкций (менее 3 мм) переход на проволоку 0.8 мм обязателен, иначе высок риск прожога. Мы заметили, что многие производители игнорируют настройку индуктивности на источнике тока, что приводит к жесткому переносу металла и пористости шва. Настройка “синергетического” режима на современных инверторах помогает нивелировать человеческий фактор, но контроль визуальный все равно необходим каждые 10-15 см шва.
Автоматическая сварка под флюсом (SAW)
Когда речь идет о двутавровых балках длиной 12 метров и более, автоматическая сварка под слоем флюса является безальтернативным лидером по эффективности. Этот метод обеспечивает глубокое проплавление и высочайшее качество шва за счет полной защиты расплавленного металла от атмосферы. Скорость сварки может достигать 1.5–2 метров в минуту, что недостижимо для других методов.
Важный нюанс, который часто упускают: флюс требует строгого контроля влажности. Отсыревший флюс становится источником водорода, что ведет к поры и трещинам. На нашем производстве флюс хранится в термошкафах при температуре 150-200°C и выдается сварщику непосредственно перед загрузкой в аппарат. Также необходимо учитывать удаление остатков флюса после сварки: если шлаковая корка не удалена качественно, она мешает ультразвуковому контролю (УЗК) и визуальному осмотру, скрывая потенциальные дефекты.
Подготовка кромок и сборка: 80% успеха сварного соединения
Качество сварного шва закладывается не в момент зажигания дуги, а на этапе подготовки. По нашим оценкам, до 70% дефектов, выявляемых при неразрушающем контроле, связаны с неправильной подготовкой кромок или нарушением геометрии сборки. Игнорирование этого этапа делает невозможным получение качественного соединения, независимо от мастерства сварщика.
Геометрия разделки кромок
Для металлов толщиной более 10 мм обязательна механическая обработка кромок. Мы используем фрезерные станки или газовую резку с последующей зачисткой абразивным инструментом до металлического блеска. Ширина зоны зачистки должна составлять не менее 20 мм от края шва в обе стороны. Наличие окалины, ржавчины, краски или масла в зоне сварки недопустимо. Масло, даже в микроскопических количествах, при нагреве разлагается с выделением водорода и углерода, что мгновенно приводит к образованию пор и снижению ударной вязкости шва.
Угол разделки кромок обычно составляет 45-60 градусов в зависимости от толщины металла и выбранного метода сварки. Слишком острый угол затрудняет доступ электрода или горелки к корню шва, что ведет к непровару. Слишком тупой угол требует избыточного количества наплавляемого металла, что увеличивает внутренние напряжения и деформации конструкции. Мы придерживаемся стандарта ГОСТ 5264, который регламентирует типы соединений и конструктивные элементы для ручной дуговой сварки.
Прихватки и фиксация элементов
Сборка конструкции под сварку осуществляется с использованием прихваток. Длина прихватки должна составлять 30-50 мм, а шаг — не более 500 мм для тонких листов и до 1000 мм для толстых профилей. Критически важно: прихватки выполняются теми же материалами и с тем же качеством, что и основной шов. Они становятся частью основного соединения и должны быть полностью проварены.
Частая ошибка — использование некачественных или ржавых электродов для прихваток. Впоследствии, при наложении основного шва, дефекты из прихваток migrate (перемещаются) в основной металл, создавая очаги напряжений. Кроме того, перед наложением основного шва концы прихваток должны быть зачищены или переплавлены, чтобы избежать кратеров и трещин на стыке. Мы требуем от наших сборщиков проверять зазоры между деталями: максимальное отклонение не должно превышать 1-2 мм, иначе гарантирован непровар корня или, наоборот, прожог.
Контроль сварочных деформаций и напряжений
Сварка — это процесс локального нагрева и охлаждения, который неизбежно вызывает термические деформации. Для крупных промышленных конструкций, таких как мостовые пролеты или каркасы цехов, геометрические отклонения могут сделать монтаж невозможным. Борьба с деформациями начинается на стадии проектирования и продолжается throughout всего производственного цикла.
Последовательность наложения швов
Правильная очередность сварки позволяет компенсировать усадку металла. Мы применяем принцип симметричной сварки: если конструкция имеет симметричное сечение (например, двутавр), швы накладываются одновременно с двух сторон или в шахматном порядке. Это уравновешивает векторы усадки. Для длинных швов используется метод “от середины к краям” или обратно-ступенчатый метод, когда длинный шов разбивается на участки по 300-500 мм, которые варятся в направлении, обратном общему направлению сварки.
Игнорирование этих правил приводит к короблению полок двутавровых балок или изгибу колонн. Исправление таких деформаций механическим способом (правкой) создает дополнительные остаточные напряжения, которые снижают усталостную прочность конструкции. В одном из проектов нам пришлось демонтировать и переваривать секцию фермы длиной 18 метров, потому что игнорирование последовательности сварки привело к отклонению от плоскости на 45 мм при допуске в 10 мм. Стоимость исправления превысила стоимость первоначальной сварки в три раза.
Предварительный и сопутствующий подогрев
Для сталей с повышенным содержанием углерода и легирующих элементов, а также при работе при отрицательных температурах, необходим подогрев. Подогрев замедляет скорость охлаждения шва, позволяя водороду выйти из металла и снижая твердость зоны термического влияния. Температура подогрева определяется маркой стали и толщиной металла (обычно 100-200°C).
Мы используем индукционные нагреватели или газовые горелки с контролем температуры термокарандашами или пирометрами. Важно прогревать зону шириной не менее 75 мм от линии шва в каждую сторону. Резкое охлаждение после сварки запрещено: конструкция должна остывать медленно, иногда под слоем теплоизоляционного материала (асбестовое полотно, керамическая вата). Это особенно актуально для толстостенных узлов примыкания колонн к базам, где концентрация напряжений максимальна.
Неразрушающий контроль (НК): гарантия безопасности
Визуальный осмотр (ВИК) — это только первый этап контроля. Для ответственных промышленных конструкций, работающих под нагрузкой, обязательны методы неразрушающего контроля. Объем контроля регламентируется проектной документацией и обычно составляет от 10% до 100% длины швов в зависимости от категории ответственности сооружения.
Ультразвуковой контроль (УЗК)
УЗК является основным методом выявления внутренних дефектов: непроваров, трещин, шлаковых включений и пор. Он позволяет определить глубину залегания и размер дефекта. Мы проводим УЗК согласно ГОСТ 14782 или международному стандарту ISO 17640. Квалификация дефектоскописта должна соответствовать уровню не ниже II по стандартам EN ISO 9712.
Сложность УЗК заключается в интерпретации сигналов. Геометрия шва, наличие прихваток и структура металла могут создавать ложные эхо-сигналы. Поэтому перед началом контроля поверхность шва должна быть зачищена до чистоты Ra 6.3 или выше. Мы используем многоканальные дефектоскопы с фазированными решетками (PAUT), которые позволяют строить C-сканы и получать более точную картину внутреннего состояния шва, чем традиционные однодатчиковые приборы.
Радиографический контроль (РК)
Для особо ответственных узлов, таких как стыки труб высокого давления или критические соединения мостовых конструкций, применяется радиографический контроль. Рентгеновские или гамма-снимки дают наглядное изображение внутренней структуры шва. Этот метод фиксирует результат документально, что важно для архива качества.
Основной недостаток РК — необходимость обеспечения радиационной безопасности и эвакуации персонала из зоны просвечивания, что останавливает другие работы на участке. Кроме того, РК хуже выявляет плоскостные дефекты (трещины), ориентированные параллельно пучку излучения. Поэтому мы часто комбинируем УЗК и РК для получения полной картины. Все снимки расшифровываются сертифицированными специалистами, и результаты заносятся в журнал контроля.
Капиллярный контроль (ПВК)
Для выявления поверхностных дефектов (микротрещин, несплавлений) используется капиллярный контроль. На очищенную поверхность наносится пенетрант (проникающая жидкость), который затекает в дефекты. После удаления излишков наносится проявитель, который вытягивает пенетрант наружу, окрашивая дефект ярким цветом. Этот метод прост, дешев и эффективен для контроля сварных швов из нержавеющих сталей и алюминиевых сплавов, где УЗК затруднен из-за структуры материала.
Сертификация и соответствие стандартам: E-E-A-T в действии
Доверие к производителю промышленных конструкций строится на соблюдении международных и национальных стандартов. Наличие сертификатов — это не просто бюрократия, а подтверждение того, что система менеджмента качества работает реально, а не на бумаге.
| Стандарт / Сертификация | Значение для заказчика | Область применения |
|---|---|---|
| ISO 3834 | Сертификация производителей по требованиям к качеству сварки. Гарантирует, что персонал, оборудование и процедуры соответствуют заявленному классу выполнения (CP A, B, C или D). | Все виды стальных и алюминиевых конструкций. |
| EN 1090 | Европейский стандарт исполнения стальных и алюминиевых конструкций. Класс исполнения EXC1-EXC4 определяет строгость контроля в зависимости от последствий разрушения. | Экспорт в ЕС, крупные инфраструктурные проекты. |
| ГОСТ Р 57837 | Двутавры стальные горячекатаные с параллельными гранями полок. Определяет требования к сварным двутаврам, широко используемым в РФ. | Строительство зданий и сооружений в РФ. |
| NAKS (НАКС) | Национальное агентство контроля сварки. Аттестация технологий сварки и сварочного персонала. Обязательна для объектов Ростехнадзора. | Нефтегазовая отрасль, котлонадзор, опасные производства. |
Мы обладаем аттестацией НАКС и сертификатами ISO 9001:2015, что позволяет нам выполнять работы для объектов повышенной опасности. Каждая сварочная процедура (WPS — Welding Procedure Specification) разработана нашими инженерами и прошла квалификационные испытания. Это означает, что мы не экспериментируем на вашей конструкции, а применяем уже проверенные, математически рассчитанные режимы.
Типичные ошибки и как их избежать: опыт практиков
За 15 лет работы мы собрали базу данных типичных ошибок, которые совершают как новички, так и опытные производства при нарушении дисциплины. Избегание этих ловушек экономит время и деньги.
- Игнорирование влажности электродов и флюса. Как упоминалось ранее, водород — враг №1 для высокопрочных сталей. Хранение расходных материалов в сухих, отапливаемых складах и использование термоконтейнеров на рабочем месте — обязательное правило. Мы видели, как партия электродов, оставленная на ночь на открытом складе зимой, привела к массовому браку швов с внутренними порами.
- Сварка по грязи и краске. Попытка сэкономить на зачистке приводит к тому, что продукты горения краски и органики попадают в шов. Это снижает пластичность и способствует коррозии под слоем краски в будущем. Правило простое: зона 20 мм от шва должна быть очищена до белого металла.
- Неконтролируемое тепловложение. Слишком большой ток или медленное движение горелки приводят к перегреву металла, росту зерна в ЗТВ и снижению ударной вязкости. Слишком маленький ток ведет к непровару. Использование вольт-амперметров с регистрацией параметров сварки в реальном времени помогает отслеживать этот процесс.
- Отсутствие защиты от ветра и осадков при монтаже. Сварка под дождем или снегом категорически запрещена без специальных навесов. Попадание влаги в сварочную ванну вызывает бурное парообразование и выброс металла, а также насыщение шва водородом. Даже легкий ветер может сдуть защитный газ, поэтому необходимы экраны.
Экономическая эффективность: почему качественная сварка дешевле
На первый взгляд, строгий контроль, подготовка кромок, подогрев и аттестованные сварщики увеличивают стоимость работ. Однако в долгосрочной перспективе качественная сварка снижает общую стоимость владения конструкцией. Стоимость исправления дефекта после монтажа, особенно на высоте или в агрессивной среде, может в 10-20 раз превышать стоимость первичной качественной сварки.
Кроме того, качественные швы не требуют усиленного антикоррозийного покрытия. Шероховатая поверхность шва с подрезами и брызгами металла становится центром накопления влаги и начала коррозии. Гладкий, равномерный шов, выполненный в режиме MAG или SAW, служит дольше и требует меньше затрат на обслуживание. Мы рассчитываем, что инвестиции в правильную технологию сварки окупаются за счет снижения затрат на ремонт и продления срока службы конструкции на 15-20 лет.
Часто задаваемые вопросы
Какой метод сварки лучше для уличных конструкций?
Для монтажных работ на открытом воздухе наиболее предпочтительна ручная дуговая сварка (MMA) низководородными электродами, так как она наименее чувствительна к ветру. Если используется полуавтомат (MIG/MAG), необходимо применять специальные сопла с завихрителями потока газа и ветрозащитные экраны. Порошковая проволока (FCAW) также является отличным вариантом для улицы, так как она создает собственную газовую защиту при горении флюса внутри проволоки, но требует тщательной очистки шлака.
Нужно ли подвергать термической обработке сварные конструкции?
Высокий отпуск (термообработка для снятия напряжений) требуется для толстостенных конструкций (обычно свыше 40-50 мм) или для сталей с высокой склонностью к закалке, работающих в условиях динамических нагрузок или низких температур. Решение принимается на этапе проектирования на основе расчета сварочных напряжений. Для большинства стандартных строительных конструкций из низкоуглеродистой стали достаточно правильного порядка сварки и естественного остывания.
Как проверить качество сварки самостоятельно?
Без специального оборудования вы можете провести только визуальный осмотр (ВИК). Используйте лупу с 5-10 кратным увеличением и шаблоны УШС (универсальный шовный шаблон). Ищите видимые трещины, поры, подрезы (канавки вдоль края шва) и неравномерность ширины шва. Подрезы глубиной более 0.5 мм являются дефектом. Однако для гарантии прочности обязательно привлекайте сертифицированную лабораторию неразрушающего контроля для УЗК или РК.
Что делать, если обнаружена трещина в шве?
Ни в коем случае не заваривайте трещину сразу. Сначала необходимо засверлить концы трещины круглым сверлом, чтобы остановить ее распространение. Затем трещина должна быть полностью выбрана шлифовкой или воздушно-дуговой строжкой до здорового металла. Место ремонта контролируется капиллярным методом, чтобы убедиться в полном удалении дефекта. Только после этого выполняется заварка по специальной процедуре, часто с подогревом.
Заключение: ваш партнер в создании надежных конструкций
Сварка промышленных стальных конструкций — это сложный инженерный процесс, где нет места импровизации. От выбора метода и материалов до финального контроля — каждый шаг должен быть регламентирован и исполнен профессионалами. Именно такой подход реализует ООО «Шаньдун Тяньчэн Стальные Конструкции» — высокотехнологичное предприятие, расположенное в провинции Шаньдун (Китай), которое специализируется на проектировании, производстве и монтаже стальных конструкций и модульных архитектурных решений.
Компания обладает государственной лицензией первой категории на выполнение монтажных работ и признана национальным высокотехнологичным предприятием. В рамках региональной промышленной политики она включена в перечень провинциальных индустриальных баз нового типа строительной индустриализации провинции Шаньдун, а также получила статус провинциального предприятия-«газели» и малого и среднего предприятия с характеристиками «специализация, изысканность, особенность, новизна». ООО «Шаньдун Тяньчэн Стальные Конструкции» удостоено бренда «Цилу Цзяньцзао» — знака качества и инновационности в строительной отрасли провинции.
Основной продукт компании — широкий спектр стальных конструкций и модульных жилых решений. К ним относятся: стальные фермы, коробчатые и круглые трубчатые колонны, решётчатые колонны, сварные стальные балки для кровельных покрытий, а также черепица с дугообразным профилем. Отдельное внимание уделяется линейке панорамных туристических и звёздных жилых модулей «Синлюйцзюй»: T3 (5,6 × 3,3 м), T5 (пролёт 8,5 м, площадь 28 м²), X9 и D9 (пролёт 11,5 м, площадь 38 м²). Все модули разработаны как лёгкие стальные сборные решения, ориентированные на туристическую инфраструктуру, временные жилые комплексы и специализированные архитектурные проекты. Производственные мощности позволяют ежегодно выпускать до 100 тысяч тонн стальных конструкций, 10 миллионов плит металлической сланцевой черепицы и 100 тысяч квадратных метров модульных жилых единиц.
Предприятие располагает тремя собственными производственными базами, обеспечивающими масштабную и диверсифицированную производственную структуру. На всех этапах — от раскроя и гибки до сварки, окраски и окончательной сборки — применяются стандартизированные технологические процессы, соответствующие требованиям к качеству и точности изготовления. В составе компании действуют провинциальный корпоративный технический центр, провинциальный научно-исследовательский центр по принципу «одно предприятие — одна технология», инженерно-исследовательский центр лёгких стальных сборных домов города Линьи и городской центр промышленного дизайна Линьи. Эти платформы обеспечивают постоянное совершенствование технологий, сертифицированное тестирование продукции и оперативную адаптацию решений под требования конкретных проектов. Готовая продукция проходит многоуровневый контроль качества на всех стадиях производства и комплектации.
Продукция и инженерные услуги ООО «Шаньдун Тяньчэн Стальные Конструкции» охватывают потребности различных сегментов строительного рынка — от гражданского и коммерческого строительства до специализированных объектов в сфере туризма, энергетики и логистики. Компания активно участвует в отраслевом развитии: является заместителем председателя Ассоциации стальных конструкций провинции Шаньдун, заместителем председателя совета факультета гражданского строительства и архитектуры Линьийского университета, а также постоянным членом совета Лиги по развитию сборного строительства города Линьи. Такое взаимодействие с академическими и профессиональными сообществами способствует внедрению передовых практик, повышению уровня сервиса и формированию долгосрочных партнёрских отношений. Предприятие придерживается принципов надёжности, своевременности поставок и технической поддержки на всех этапах сотрудничества.
Не рискуйте безопасностью вашего объекта. Доверьте сварку экспертам, которые понимают физику процесса и отвечают за результат рублем и репутацией. Свяжитесь с нами сегодня для консультации по вашему проекту и получения технико-коммерческого предложения. Мы готовы предоставить примеры наших работ и отчеты о неразрушающем контроле для подтверждения нашей компетенции.
Для более детального изучения требований к конкретным типам соединений, рекомендуем ознакомиться с нашим руководством по подготовке кромок под сварку и стандартами контроля качества.