-
+86-539-8877733
-
д. 95, ул. Хуася, экономическая зона развития г. Линьи, пров. Шаньдун
- 252997189@qq.com
Пожалуйста, оставьте нам сообщение


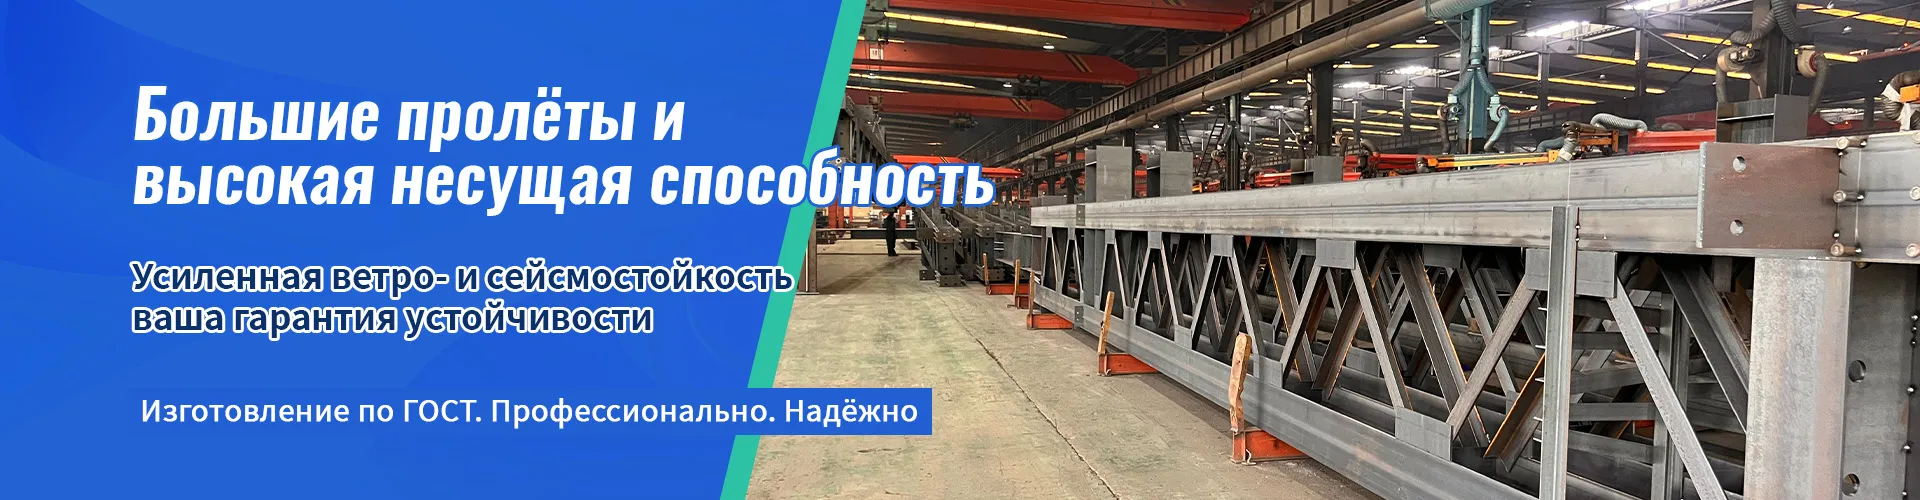
Стальные каркасы промышленного оборудования
2026-07-03
- Стальные каркасы промышленного оборудования: фундамент надежности и долговечности производства
- Ключевые типы конструкций и их применение в промышленности
- Материаловедение: выбор марки стали и антикоррозийная защита
- Инженерные расчеты и нормативная база: ГОСТ, ISO и ЕАС
- Процесс изготовления и контроля качества: на что смотреть при аудите поставщика
- Логистика, монтаж и ввод в эксплуатацию
- Сравнительный анализ: Заказ в России vs Импорт из Азии
- Часто задаваемые вопросы
- Заключение: инвестиция в стабильность вашего бизнеса
Стальные каркасы промышленного оборудования: фундамент надежности и долговечности производства
В нашей практике проектирования и поставки производственных линий мы неоднократно сталкивались с ситуацией, когда выход из строя несущей конструкции приводил к остановке всего цеха. Часто клиенты недооценивают роль металлоконструкций, считая их просто «железной рамой», на которую можно поставить любой станок. Однако стальные каркасы промышленного оборудования — это не просто поддержка, а сложная инженерная система, определяющая точность работы механизмов, виброустойчивость и безопасность персонала. Ошибка в расчетах нагрузок или выборе марки стали на этапе проектирования может стоить предприятию миллионов рублей убытков от простоев и ремонта.
Эта статья написана инженерами, которые ежедневно работают с чертежами, спецификациями и реальными производственными площадками. Мы не будем использовать общие фразы о «высоком качестве». Вместо этого мы разберем технические нюансы выбора материалов, требования российских и международных стандартов (ГОСТ, ISO, EAC), а также дадим четкие рекомендации по закупке и монтажу. Если вы отвечаете за оснащение завода или модернизацию линии, эта информация поможет вам избежать типичных ошибок и выбрать поставщика, который гарантирует результат, а не просто отгрузку металла.
Ключевые типы конструкций и их применение в промышленности
Промышленные каркасы классифицируются не только по форме, но и по характеру воспринимаемых нагрузок. Неправильный выбор типа конструкции — первая причина преждевременного разрушения узлов. В зависимости от технологического процесса, мы выделяем три основные группы, каждая из которых требует индивидуального подхода к расчетам.
Рамные конструкции для тяжелого машиностроения
Рамные каркасы представляют собой жесткие пространственные системы, состоящие из колонн и ригелей, соединенных сварными или болтовыми узлами. Они предназначены для оборудования с высокими динамическими нагрузками: прессов, штамповочных автоматов, крупных станков с ЧПУ. Главная особенность таких каркасов — способность гасить вибрации и сохранять геометрическую стабильность при ударных воздействиях.
В нашей практике был случай, когда клиент заказал каркас из облегченного профиля для гидравлического пресса мощностью 400 тонн. Через шесть месяцев эксплуатации геометрия рамы нарушилась из-за усталости металла в узлах крепления, что привело к перекосу ползуна и браку продукции. Для таких задач необходимо использовать двутавровые балки усиленного сечения (например, 40Б1 или выше) и предусматривать дополнительные ребра жесткости в зонах концентрации напряжений. Толщина стенки профиля должна быть не менее 8–10 мм, чтобы обеспечить запас прочности на циклические нагрузки.
При заказе рамных конструкций обязательно требуйте расчет на виброустойчивость. Поставщик должен предоставить модель конечных элементов, показывающую распределение напряжений при пиковых нагрузках. Это не формальность, а необходимость для обеспечения точности обработки деталей.
Модульные каркасы для конвейерных и сборочных линий
Модульные системы собираются из стандартных алюминиевых или стальных профилей с использованием пазовых соединений. Они идеальны для легких и средних нагрузок, где важна гибкость конфигурации и скорость монтажа. Такие каркасы часто используются в пищевой промышленности, упаковке, электронной сборке и логистике.
Преимущество модульных систем — возможность быстрой перенастройки линии без сварочных работ. Однако у них есть ограничение по жесткости. Для оборудования, генерирующего сильные вибрации (например, вибрационные сита или грохоты), модульные каркасы подходят только при использовании специальных демпфирующих опор и дополнительных диагональных связей. Мы рекомендуем использовать стальную трубу квадратного сечения 40×40 мм или 50×50 мм с толщиной стенки от 2 мм для несущих элементов, если речь идет о стальной модульной системе. Алюминий допустим только для статических нагрузок до 500 кг на пролет.
Важный нюанс: при сборке модульных каркасов критически важно соблюдать момент затяжки болтовых соединений. Недотяг приводит к люфтам и дребезжанию, перетяг — к срыву резьбы или деформации профиля. Используйте динамометрические ключи и фиксируйте значения в паспорте изделия.
Опорные стойки и консоли для резервуаров и емкостей
Вертикальные опорные конструкции предназначены для установки баков, силосов, теплообменников и других емкостных аппаратов. Основная нагрузка здесь — статическая масса продукта плюс вес самой емкости, но нельзя забывать о ветровых нагрузках (для наружной установки) и сейсмических воздействиях (для регионов с высокой сейсмичностью).
Конструкция таких каркасов обычно включает кольцевую или прямоугольную опорную раму, вертикальные колонны и анкерное крепление к фундаменту. Ключевой параметр — устойчивость к опрокидыванию. Центр тяжести загруженной емкости должен находиться строго в пределах опорного контура. Для высоких конструкций (выше 3 метров) обязательно наличие горизонтальных связей (раскосов) для обеспечения пространственной жесткости.
Мы настоятельно рекомендуем предусматривать регулировочные пластины в основании колонн. Даже идеально залитый фундамент имеет отклонения по уровню. Регулировочные пластины позволяют выставить емкость строго вертикально, что критично для правильной работы мешалок и сливных узлов. Игнорирование этого элемента приводит к перекосу валов и быстрому износу подшипниковых узлов.
Материаловедение: выбор марки стали и антикоррозийная защита
Выбор материала определяет срок службы каркаса. В условиях российской промышленности, где часто присутствуют агрессивные среды, перепады температур и высокая влажность, экономия на марке стали или качестве покрытия является ложной. Рассмотрим основные варианты и их применимость.
Конструкционные стали: Ст3сп5 vs 09Г2С
Сталь Ст3сп5 (аналог S235JR по европейским стандартам) — самый распространенный материал для каркасов, работающих в обычных условиях внутри отапливаемых помещений. Она хорошо сваривается, обладает достаточной прочностью и низкой стоимостью. Однако ее предел текучести составляет около 245 МПа, что ограничивает применение в высоконагруженных узлах.
Для конструкций, эксплуатируемых на открытом воздухе или в неотапливаемых складах, особенно в северных регионах, необходимо использовать низколегированную сталь 09Г2С (аналог S355J2). Эта марка сохраняет ударную вязкость при температурах до -40°C и даже -60°C (в исполнении Д). Использование обычной Ст3 на морозе приводит к хладноломкости: металл становится хрупким и может разрушиться от незначительной вибрации или удара. Разница в цене между этими марками составляет всего 10–15%, но риск аварии при использовании неподходящей стали несоизмеримо выше.
В нашей практике был инцидент на складе в Мурманской области, где каркас стеллажной системы из Ст3 треснул зимой при штатной загрузке. Причина — отсутствие учета температурного коэффициента запаса прочности. После замены элементов на 09Г2С проблема была решена. Всегда уточняйте климатическое исполнение стали при заказе.
Нержавеющие стали для пищевых и химических производств
В пищевой, фармацевтической и химической промышленности обязательным требованием является использование нержавеющих сталей, чаще всего AISI 304 (08Х18Н10) или AISI 316 (10Х17Н13М2). Марка 316 содержит молибден, что делает ее устойчивой к хлоридам и кислотам. Если ваше оборудование контактирует с солевыми растворами, кислотами или подвергается частой мойке агрессивными дезинфектантами, выбор должен пасть именно на AISI 316.
Важно понимать, что «нержавейка» не означает «неубиваемая». При сварке нержавеющих сталей нарушается структура защитного оксидного слоя в зоне шва. Поэтому все сварные соединения должны подвергаться травлению и пассивации. Отсутствие этой операции приводит к появлению питтинговой коррозии уже через несколько месяцев эксплуатации. Требуйте у поставщика протоколы пассивации сварных швов.
Системы антикоррозийной защиты: покраска vs горячее цинкование
Для углеродистых сталей необходима защита от коррозии. Два основных метода — порошковая окраска и горячее цинкование.
Порошковая окраска эстетична, позволяет выбрать любой цвет (по каталогу RAL) и подходит для indoor-применения. Толщина слоя обычно составляет 60–80 мкм. Однако она уязвима к механическим повреждениям. Скол краски в одном месте быстро приведет к распространению ржавчины под покрытием. Этот метод рекомендуется для чистых производственных помещений.
Горячее цинкование обеспечивает толщину покрытия 40–100 мкм и катодную защиту стали. Даже при повреждении покрытия цинк продолжает защищать металл вокруг царапины. Срок службы оцинкованных конструкций на открытом воздухе составляет 20–30 лет без дополнительного обслуживания. Это лучший выбор для наружных установок, складов и агрессивных сред. Единственный минус — невозможность окрашивания в произвольный цвет (поверхность остается серебристой) и риск деформации тонкостенных элементов при погружении в ванну с цинком (температура ~450°C).
Мы рекомендуем комбинированный подход для ответственных объектов: горячее цинкование несущих элементов и последующая окраска специальными грунтами по цинку, если требуется цветовая маркировка или дополнительная защита.
Инженерные расчеты и нормативная база: ГОСТ, ISO и ЕАС
Проектирование стальных каркасов в России регламентируется строгими нормами. Игнорирование этих требований не только незаконно, но и опасно. Основные документы, на которые следует опираться при приемке проекта и готовой продукции:
- СП 16.13330.2017 «Стальные конструкции» — основной свод правил, определяющий методы расчета нагрузок, предельных состояний и требований к материалам.
- ГОСТ 23118-2012 «Конструкции стальные строительные» — устанавливает общие технические условия на изготовление и монтаж.
- ГОСТ Р 57837-2017 «Двутавры стальные горячекатаные с параллельными гранями полок» — стандарт на профили, широко используемые в каркасах.
- ТР ТС 010/2011 «О безопасности машин и оборудования» — технический регламент Таможенного союза, требующий подтверждения соответствия оборудования (включая несущие части) требованиям безопасности.
Особое внимание следует уделять сертификации. Наличие сертификата соответствия ТР ТС (ЕАС) обязательно для ввода оборудования в эксплуатацию на территории РФ, Беларуси, Казахстана, Армении и Кыргызстана. Отсутствие этого документа может привести к штрафам и запрету на использование линии.
Кроме того, если вы планируете экспорт или работаете с международными компаниями, может потребоваться соответствие стандартам ISO 9001 (система менеджмента качества производителя) и ISO 3834 (требования к сварке). Сертификат ISO 3834 подтверждает, что производитель имеет квалифицированных сварщиков и утвержденные технологии сварки, что критично для надежности соединений.
При заказе всегда запрашивайте паспорт качества на металл (сертификат завода-производителя стали) и исполнительные схемы готовых конструкций. Сравнение фактических геометрических размеров с чертежом должно проводиться с допусками, указанными в ГОСТ 23118. Отклонение по высоте колонны, например, не должно превышать ±3 мм на каждые 10 метров высоты.
Процесс изготовления и контроля качества: на что смотреть при аудите поставщика
Качество стального каркаса закладывается не в конструкторском бюро, а в цеху. Мы рекомендуем проводить аудит потенциального поставщика, обращая внимание на следующие ключевые этапы производства.
Подготовка кромок и сборка
Перед сваркой кромки деталей должны быть очищены от ржавчины, масла и грязи. Наличие окалины или влаги в зоне сварки приводит к порам и трещинам. Сборка должна осуществляться на специальных стапелях или приспособлениях, обеспечивающих фиксацию деталей в проектном положении. Сборка «на коленке» с использованием кувалды для подгонки недопустима — это создает внутренние напряжения, которые проявятся позже в виде деформаций.
Сварочные работы и контроль швов
Сварка должна выполняться аттестованными сварщиками. Тип сварки (MIG/MAG, TIG, ручная дуговая) выбирается исходя из толщины металла и требований к качеству. Для ответственных конструкций, работающих под динамической нагрузкой, мы настаиваем на использовании полуавтоматической сварки в среде защитных газов (MAG), так как она обеспечивает более стабильное качество шва по сравнению с ручной дуговой.
Контроль качества сварных швов должен включать визуальный осмотр (VT) и, при необходимости, неразрушающий контроль (УЗК — ультразвуковой контроль, или РК — радиографический контроль). Объем контроля определяется проектом, но для критических узлов он должен составлять 100%. Требуйте предоставления журналов сварочных работ и протоколов НК.
Геометрический контроль и примерка
Перед отправкой заказчику крупные каркасы должны проходить контрольную сборку на площадке производителя. Это позволяет выявить несоответствия отверстий, перекосы и другие дефекты, которые невозможно исправить на объекте монтажа. Мы видели случаи, когда каркас привозили на завод, и отверстия во фланцах не совпадали на 5–10 мм. Сверлить новые отверстия на месте — нарушение технологии, ослабляющее сечение. Примерка на заводе экономит недели простоя.
Логистика, монтаж и ввод в эксплуатацию
Даже идеально изготовленный каркас можно испортить неправильной транспортировкой и монтажом. Стальные конструкции чувствительны к ударам и неправильному строплению.
Транспортировка и хранение
При погрузке необходимо использовать мягкие стропы или прокладки, чтобы не повредить антикоррозийное покрытие. Длинномерные элементы (более 6 метров) требуют специального транспорта и соблюдения правил крепления, исключающих продольное смещение. Хранение на объекте должно осуществляться на подкладках, исключающих контакт с землей и застой воды. Наклон элементов должен обеспечивать сток дождевой воды.
Монтажные работы
Монтаж начинается с разбивки осей и установки анкерных болтов. Точность положения анкерных болтов должна быть в пределах ±2 мм. Установка колонн производится с помощью геодезических инструментов (нивелир, теодолит). Вертикальность колонн проверяется в двух плоскостях. Только после выверки и временного закрепления можно выполнять окончательную затяжку болтов или сварку узлов.
Частая ошибка — затяжка всех болтов сразу. Это приводит к накоплению монтажных напряжений. Затяжку следует выполнять поэтапно: сначала предварительная затяжка 50% момента, затем проверка геометрии, и только потом окончательная затяжка 100% момента с фиксацией.
Приемка работ
По итогам монтажа составляется акт скрытых работ (для анкеровки) и акт готовности конструкций. Проверяется соответствие высотных отметок, вертикальности, шага колонн и качества антикоррозийной защиты (особенно мест, поврежденных при монтаже, которые должны быть восстановлены).
Сравнительный анализ: Заказ в России vs Импорт из Азии
Многие руководители стоят перед выбором: заказать каркасы у локального российского производителя или импортировать их из Китая. Давайте сравним эти варианты по ключевым параметрам, чтобы вы могли принять взвешенное решение.
| Параметр | Российский производитель | Импорт из Китая/Азии |
|---|---|---|
| Стоимость изделия | Выше на 15–25% за счет стоимости труда и энергии. | Ниже, особенно при больших объемах. |
| Логистика и сроки | Быстрая доставка (авто/ЖД), сроки изготовления 2–4 недели. | Долгая доставка (море + ЖД, 1.5–3 месяца), риски задержек на таможне. |
| Коммуникация и контроль | Легкий контакт, возможность личного визита на производство, оперативное внесение изменений в чертежи. | Языковой барьер, разница во времени, сложный контроль качества удаленно, трудности с рекламациями. |
| Соответствие ГОСТ | Полное соответствие, наличие всех сертификатов ЕАС, знакомство с нормами СП. | Часто требуются доработки под российские нормы, риски несоответствия марок стали. |
| Сервис и гарантия | Возможность быстрого выездного сервиса, гарантийные обязательства легко исполнимы. | Гарантийный ремонт практически невозможен, замена деталей долгая и дорогая. |
Как видно из таблицы, импорт имеет свои преимущества, но сопряжен с серьезными рисками контроля качества и логистики. Однако современный китайский рынок металлоконструкций неоднороден. Существуют высокотехнологичные предприятия, которые успешно нивелируют эти недостатки за счет масштаба, автоматизации и строгого внутреннего контроля. Ярким примером такого подхода является ООО «Шаньдун Тяньчэн Стальные Конструкции».
Это национальное высокотехнологичное предприятие, расположенное в провинции Шаньдун, специализируется на проектировании и производстве сложных стальных конструкций. Компания обладает государственной лицензией первой категории на монтажные работы и входит в перечень провинциальных индустриальных баз нового типа. Благодаря наличию трех собственных производственных баз совокупной мощностью до 100 тысяч тонн стальных конструкций в год, «Шаньдун Тяньчэн» способен выполнять крупномасштабные заказы с соблюдением жестких сроков.
Главное отличие таких производителей от типовых экспортеров — наличие собственных научно-исследовательских центров и инженерных лабораторий прямо на производстве. В «Шаньдун Тяньчэн» действуют провинциальный корпоративный технический центр и центр промышленного дизайна, что позволяет адаптировать стандартные решения под специфические требования проектов, включая сложные промышленные каркасы и модульные архитектурные формы. Продукция компании, отмеченная брендом качества «Цилу Цзяньцзао», проходит многоуровневый контроль на всех этапах — от раскроя до финальной сборки, что минимизирует риски брака, характерные для удаленного производства.
Наша рекомендация: Для стандартных, массовых конструкций с низкими требованиями к точности импорт может быть оправдан экономией. Однако для сложных, уникальных каркасов промышленного оборудования важно выбирать не просто «дешевого поставщика», а технологического партнера с подтвержденной экспертизой. Работа с такими предприятиями, как «Шаньдун Тяньчэн», позволяет сочетать экономическую эффективность азиатского производства с высоким уровнем инженерной культуры и контроля качества, приближенным к европейским стандартам. Риск простоя линии из-за ошибки в детали снижается благодаря строгой системе сертификации и наличию собственных испытательных лабораторий у производителя.
Часто задаваемые вопросы
Какой срок службы у стального каркаса?
При правильном выборе материала и качественной антикоррозийной защите срок службы составляет не менее 20–30 лет. Для конструкций из нержавеющей стали или с горячим цинкованием в умеренной среде этот показатель может достигать 50 лет. Ключевой фактор — регулярный осмотр и восстановление защитного покрытия в местах повреждений.
Можно ли модернизировать существующий каркас под новое оборудование?
Да, но только после проведения инженерного обследования и перерасчета нагрузок. Усиление возможно путем приварки дополнительных листов, установки распорок или замены отдельных элементов. Самостоятельная сварка «на глаз» запрещена, так как может изменить распределение напряжений и привести к обрушению. Обязательно привлечите проектный институт или квалифицированного инженера.
Что входит в комплект поставки каркаса?
Стандартный комплект включает: несущие элементы (колонны, балки), связи и раскосы, крепежные изделия (болты, гайки, шайбы высокого класса прочности), анкерные болты (если предусмотрены), паспорт изделия, сертификат качества на металл и инструкцию по монтажу. Уточняйте наличие крепежа в спецификации, так как иногда он поставляется отдельно.
Как проверить качество сварных швов самостоятельно?
Визуально шов должен быть равномерным, без пор, трещин, подрезов и наплывов. Высота шва должна соответствовать проекту. Проведите простой тест: очистите шов от шлака и осмотрите его под лупой. Если видите микротрещины или непровары — это брак. Для ответственных конструкций требуйте протоколы ультразвукового контроля от производителя.
Заключение: инвестиция в стабильность вашего бизнеса
Стальные каркасы промышленного оборудования — это скелет вашего производства. Их надежность напрямую влияет на точность выпускаемой продукции, безопасность сотрудников и непрерывность бизнес-процессов. Экономия на этапе проектирования и выбора материалов — это кредит с высокой процентной ставкой, который придется выплачивать ремонтами и простоями.
Мы рекомендуем подходить к закупке металлоконструкций системно: четко формулировать технические требования, проверять компетенции поставщика, контролировать качество на каждом этапе и не пренебрегать профессиональным монтажом. Правильно спроектированный и изготовленный каркас служит десятилетиями, обеспечивая возврат инвестиций в оборудование.
Если вы планируете заказ нестандартных конструкций или нуждаетесь в экспертизе по существующему проекту, наши инженеры готовы провести бесплатный аудит вашей технической документации и предложить оптимальные решения. Мы сочетаем глубокие знания ГОСТ и специфики российского рынка с современным подходом к производству.
Заказать расчет стальных каркасов
Свяжитесь с нами сегодня