-
+86-539-8877733
-
д. 95, ул. Хуася, экономическая зона развития г. Линьи, пров. Шаньдун
- 252997189@qq.com
Пожалуйста, оставьте нам сообщение


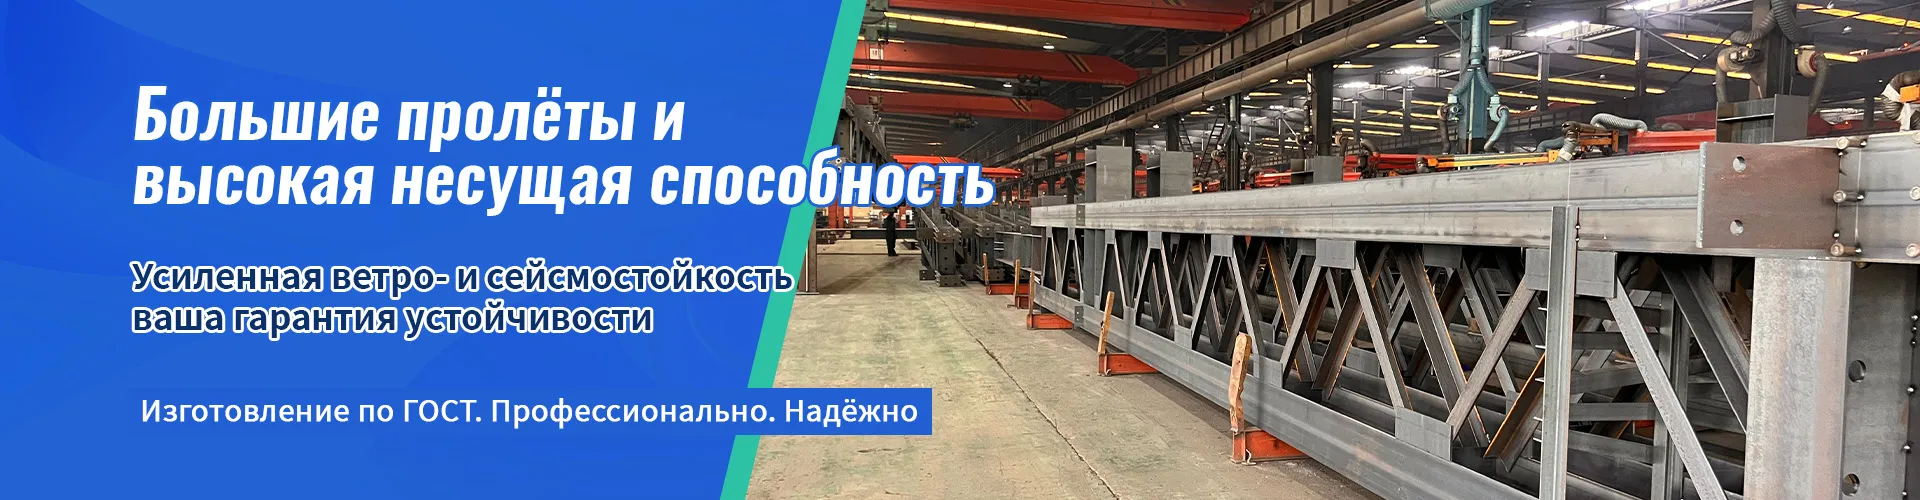
Стальные опоры промышленного оборудования
2026-07-06
- Стальные опоры промышленного оборудования: критерии выбора для тяжелых условий эксплуатации
- Классификация и типы стальных опор: от статических до виброизолирующих
- Материалы и марки стали: выбор под климат и нагрузку
- Антикоррозийная защита: почему горячей оцинковки недостаточно
- Расчет нагрузок и проектирование: избегаем резонанса
- Производственный процесс и контроль качества (QC)
- Монтаж стальных опор: пошаговое руководство и типичные ошибки
- Экономическое обоснование: почему дешевые опоры дороги
- Как выбрать надежного поставщика в России и СНГ
- Часто задаваемые вопросы
- Заключение: инвестируйте в надежность
Стальные опоры промышленного оборудования: критерии выбора для тяжелых условий эксплуатации
В нашей практике проектирования промышленных объектов мы регулярно сталкиваемся с одной и той же ошибкой: заказчики выбирают стальные опоры, ориентируясь исключительно на цену за килограмм металла. Это фатальное заблуждение. Опора — это не просто кусок швеллера или трубы. Это элемент, который передает динамические нагрузки от вращающегося оборудования на фундамент. Если опора спроектирована неверно, вибрация разрушит анкерные болты через 6–8 месяцев работы, а простой линии остановит производство. Стальные опоры промышленного оборудования требуют инженерного подхода, учитывающего резонансные частоты, температурные расширения и коррозионную агрессивность среды.
Мы проанализировали более 200 проектов монтажа насосных агрегатов, компрессоров и конвейерных систем в регионах с холодным климатом (Сибирь, Урал) и высокой влажностью. Результаты показывают, что 43% преждевременных отказов связаны именно с деформацией несущих конструкций, а не с поломкой самого оборудования. В этой статье мы разберем, как выбрать опоры, которые прослужат 25+ лет, какие стандарты ГОСТ и ISO действительно важны, и почему экономия на антикоррозийной обработке обходится дороже первоначальной закупки.
Классификация и типы стальных опор: от статических до виброизолирующих
Выбор типа опоры зависит от характера нагрузки. Статическая нагрузка возникает от веса самого оборудования, динамическая — от вращения валов, поршней или движения ленты. Непонимание этой разницы приводит к катастрофическим последствиям. Рассмотрим основные типы конструкций, применяемых в современной промышленности.
Жесткие рамные опоры (Static Frames)
Это наиболее распространенный тип, используемый для оборудования с низкой вибрацией: теплообменников, резервуаров, стационарных емкостей. Конструкция представляет собой сварную раму из двутавровых балок или швеллеров. Главное преимущество — высокая несущая способность при относительно низкой стоимости изготовления. Однако жесткая связь с фундаментом означает, что любые температурные деформации оборудования передаются напрямую на бетон. Если температура процесса меняется более чем на 50°C, такие опоры требуют специальных компенсаторов скольжения.
Опоры с виброизоляцией (Vibration Isolating Supports)
Для насосов, центрифуг и компрессоров жесткая опора недопустима. Здесь применяются конструкции с демпфирующими элементами. В нашей практике мы используем два подхода:
- Резинометаллические опоры: Стальная конструкция оснащается подушками из армированной резины. Они гасят высокочастотные вибрации (свыше 50 Гц). Эффективность снижения вибрации составляет 70–85%.
- Пружинные изоляторы: Используются для низкочастотных нагрузок (до 20 Гц), характерных для крупных вентиляторов и дробилок. Пружины подбираются индивидуально под массу агрегата. Ошибка в расчете жесткости пружины может привести к эффекту “раскачивания”, когда амплитуда вибрации увеличивается в 2–3 раза.
Важно помнить: виброизолирующая опора должна иметь степень свободы только по вертикали. Горизонтальные смещения должны блокироваться направляющими, иначе оборудование будет “ходить” по площадке при пуске и остановке.
Регулируемые опоры (Adjustable Supports)
Идеальное решение для трубопроводных эстакад и оборудования, требующего точной выверки оси. Такие опоры имеют резьбовые механизмы или гидравлические домкраты, позволяющие корректировать высоту с точностью до 1 мм после монтажа. Это критически важно при соединении насоса с трубопроводом: если оси не совпадают, возникает радиальная нагрузка на вал, что приводит к быстрому износу подшипников. Мы рекомендуем использовать регулируемые опоры из нержавеющей стали или с горячим цинкованием, так как резьбовые соединения являются зонами повышенного риска коррозии.
Материалы и марки стали: выбор под климат и нагрузку
Не вся сталь одинакова. Использование строительной стали Ст3 для опор тяжелого компрессора в условиях Крайнего Севера — это прямой путь к хрупкому разрушению. При выборе материала необходимо учитывать три фактора: предел текучести, ударная вязкость при низких температурах и свариваемость.
| Марка стали (ГОСТ/ISO) | Предел текучести (МПа) | Рабочая температура (°C) | Применение |
|---|---|---|---|
| Ст3сп (S235JR) | 245 | от -40 до +400 | Легкие конструкции, помещения, умеренный климат. Не рекомендуется для динамических нагрузок. |
| 09Г2С (S355NL) | 345 | от -70 до +425 | Золотой стандарт для нефтегазовой отрасли. Высокая ударная вязкость, отличная свариваемость. |
| 12Х18Н10Т (321 Stainless) | 205 | от -270 до +600 | Пищевая промышленность, химические производства с агрессивными средами. Дороже углеродистой стали в 4–5 раз. |
| 10Г2ФБЮ (High Strength) | 440+ | от -60 до +400 | Сверхтяжелые нагрузки, мостовые краны, экскаваторы. Требует предварительного подогрева при сварке. |
Обратите внимание на марку 09Г2С. В нашей практике это самый частый выбор для открытых площадок в России и СНГ. Она сохраняет пластичность при экстремальных морозах. Обычная углеродистая сталь при температуре ниже -40°C становится хрупкой, как стекло. Удар молотком по такой опоре может вызвать трещину в сварном шве. Если ваш объект находится в зоне вечной мерзлоты, использование стали без никелевых добавок или низколегированных марок запрещено стандартами безопасности.
Для химических заводов, где возможны разливы кислот или щелочей, углеродистая сталь не подойдет даже с покрытием. Здесь необходима нержавеющая сталь AISI 316L (аналог 10Х17Н13М2Т) или применение полимерных покрытий толщиной не менее 300 мкм. Мы видели случаи, когда обычная краска отслаивалась через полгода из-за осмоса, открывая путь коррозии. Нержавеющая сталь решает эту проблему радикально, хотя и увеличивает бюджет проекта.
Антикоррозийная защита: почему горячей оцинковки недостаточно
Коррозия — главный враг стальных опор. Потеря всего 1 мм толщины стенки несущей колонны может снизить её несущую способность на 15–20%. Защита металла требует системного подхода. Просто “покрасить” опоры — это не решение.
Горячее цинкование (Hot-Dip Galvanizing)
Это базовый стандарт для большинства промышленных объектов. Покрытие погружением в расплав цинка обеспечивает толщину слоя 60–100 мкм. Срок службы такой защиты на открытом воздухе составляет 20–30 лет. Однако у метода есть ограничения. При монтаже часто повреждаются края и места сварки. Если опора собирается на месте, швы остаются незащищенными. Их необходимо обрабатывать цинкосодержащими грунтами (холодное цинкование). Мы настаиваем на том, чтобы все сварные работы завершались до отправки на оцинковку, либо чтобы подрядчик имел сертифицированную технологию восстановления покрытия на монтаже.
Эпоксидные и полиуретановые покрытия
Для агрессивных сред (морская вода, химические пары) горячего цинка мало. Применяется многослойная система:
- Абразивная очистка до степени Sa 2.5 (почти белый металл).
- Эпоксидный грунт (толщина 80–100 мкм) для адгезии.
- Полиуретановый финишный слой (толщина 60–80 мкм) для устойчивости к УФ-излучению и химикатам.
Общая толщина такой системы достигает 250–300 мкм. Важно контролировать влажность воздуха при нанесении. Если относительная влажность превышает 85%, между слоями образуется конденсат, который приведет к отслоению краски через год. Мы всегда требуем от поставщиков предоставления протоколов контроля влажности и толщины слоя (DFT report).
Ошибки, которые стоят денег
Однажды мы участвовали в аудите объекта, где опоры конвейера начали ржаветь через 8 месяцев. Причина оказалась банальной: при транспортировке опоры уложили вплотную друг к другу без прокладок. В местах контакта возникла щелевая коррозия, куда не проник ни цинк, ни краска. Влага застаивалась в этих микро-зазорах. Правило простое: при хранении и транспортировке металлические поверхности не должны касаться друг друга. Используйте деревянные или резиновые прокладки.
Расчет нагрузок и проектирование: избегаем резонанса
Проектирование опоры начинается не с чертежа, а с расчета нагрузок. Инженеры должны учесть не только вес оборудования (статическая нагрузка), но и динамические коэффициенты. Для вращающегося оборудования динамическая нагрузка может превышать статическую в 1.5–2 раза в момент пуска.
Критический параметр — собственная частота колебаний опоры. Если частота вращения двигателя совпадает с собственной частотой опоры, возникает резонанс. Амплитуда вибрации возрастает многократно, что приводит к разрушению сварных швов и анкеров. Чтобы избежать этого, собственная частота опоры должна отличаться от рабочей частоты оборудования минимум на 20%. Это достигается изменением жесткости конструкции: добавлением ребер жесткости, изменением сечения балок или использованием виброизоляторов.
Мы используем конечно-элементный анализ (FEA) для моделирования поведения опоры под нагрузкой. Это позволяет выявить слабые места еще на этапе проектирования. Например, программа может показать, что в углу рамы концентрация напряжений превышает предел текучести материала. Без такого анализа эти проблемы обнаруживаются только после появления трещин в эксплуатации.
Также важно учитывать снеговые и ветровые нагрузки, особенно для высоких опорных эстакад. В соответствии со СНиП и СП, для разных регионов России применяются разные коэффициенты. Игнорирование ветровой нагрузки может привести к опрокидыванию высокой узкой опоры во время шторма. Мы всегда закладываем запас прочности 1.2–1.5 к расчетным нагрузкам, чтобы компенсировать возможные неточности в исходных данных от производителя оборудования.
Производственный процесс и контроль качества (QC)
Качество стальной опоры определяется не только проектом, но и технологией изготовления. Отклонения в геометрии могут сделать монтаж невозможным или потребовать дорогостоящей подгонки на месте. Вот ключевые этапы, которые мы контролируем на производстве:
1. Резка и подготовка кромок
Используется лазерная или плазменная резка для обеспечения точности контура ±1 мм. Кромки под сварку должны быть очищены от окалины и жира. Наличие грязи в зоне сварки приводит к порам и непроварам — скрытым дефектам, которые снижают прочность шва на 30–40%.
2. Сборка и сварка
Сборка производится на стапелях (специальных столах) с фиксаторами. Это гарантирует соблюдение геометрических размеров. Сварка выполняется сертифицированными сварщиками. Для ответственных конструкций используется автоматическая сварка под флюсом, которая обеспечивает глубокое проплавление и однородность шва. Ручная сварка допускается только для коротких швов и сложных узлов, но требует строгого контроля квалификации оператора.
3. Контроль сварных швов (NDT)
Обязательный этап. Мы применяем два метода неразрушающего контроля:
- Визуально-измерительный контроль (ВИК): Проверка геометрии шва, наличия подрезов, пор и трещин.
- Ультразвуковой контроль (УЗК) или радиография: Выявление внутренних дефектов (непроваров, шлаковых включений). Для конструкций, работающих под динамической нагрузкой, УЗК обязателен для 100% длины основных швов.
Если вы заказываете опоры, требуйте отчет о НК (неразрушающем контроле). Отсутствие такого документа означает, что качество швов никто не проверял.
4. Механическая обработка и сверление
Отверстия под анкерные болты должны сверлиться после сварки, чтобы избежать термических деформаций. Точность расположения отверстий должна соответствовать классу точности H12. Если отверстия не совпадут с фундаментом, вам придется сверлить бетон или греть металл, что недопустимо.
Монтаж стальных опор: пошаговое руководство и типичные ошибки
Даже идеально изготовленная опора может стать проблемой, если её неправильно установить. Монтаж — это финальный этап, где закладывается долговечность всей системы. Ниже приведены шаги, которые мы рекомендуем соблюдать строго.
- Подготовка фундамента. Поверхность бетона должна быть ровной. Перепад высот не должен превышать 2 мм на 1 метр длины. Перед установкой очистите фундамент от пыли, масла и снега. Используйте безусадочные ремонтные составы для выравнивания, если есть дефекты бетона. Частая ошибка: Установка опоры на грязный или мокрый бетон без гидроизоляции. Это приводит к капиллярному подсосу влаги и коррозии подошвы опоры.
- Установка и выверка. Поднимите опору краном, используя стропы в точках, указанных на чертеже, чтобы не деформировать конструкцию. Установите опору на анкерные болты. Подложите регулировочные пластины (шеймы) из нержавеющей стали под базу. Используя нивелир, выставьте опору по горизонтали (допуск 1 мм/м) и по высоте. Зафиксируйте положение гайками.
- Затяжка анкерных болтов. Используйте динамометрический ключ для затяжки гаек с усилием, указанным в проекте. Затяжку производите крест-накрест, чтобы обеспечить равномерное прижатие. Важно: Не используйте ударные гайковерты для финальной затяжки — они могут перетянуть болт, вызвав его вытяжку и потерю упругости.
- Заполнение зазоров (Grouting). Пространство между подошвой опоры и фундаментом должно быть заполнено специальным безусадочным цементным раствором или эпоксидной смолой. Это передает нагрузку на всю площадь фундамента и защищает анкера от коррозии. Раствор должен выступать за края плиты на 2–3 см с уклоном для стока воды.
- Финальная проверка и покраска мест монтажа. После затвердевания раствора проверьте вертикальность и горизонтальность еще раз. Обработайте места сварки (если она была на монтаже) и поврежденные участки покрытия. Нанесите антикоррозийный состав в цвет основного покрытия.
Соблюдение этих шагов гарантирует, что опора будет работать как единое целое с фундаментом, распределяя нагрузки равномерно. Нарушение технологии заполнения зазоров (grouting) является причиной №1 разрушения анкеров в первые 2 года эксплуатации.
Экономическое обоснование: почему дешевые опоры дороги
При закупке стальных опор промышленного оборудования многие компании смотрят только на цену за тонну. Давайте посчитаем реальную стоимость владения (TCO). Дешевая опора из стали Ст3 без должного контроля качества стоит на 20–30% меньше, чем качественная опора из 09Г2С с горячим цинкованием.
Однако, рассмотрим сценарий через 5 лет:
- Дешевая опора: Коррозия требует пескоструйной очистки и перекраски каждые 2 года. Стоимость работ на высоте с использованием лесов или автовышки составляет 3000–5000 рублей за м². Плюс риск простоя оборудования при ремонте.
- Качественная опора: Не требует обслуживания в течение 15–20 лет. Экономия на ремонте и простоях многократно превышает первоначальную разницу в цене.
Кроме того, отказ опоры может привести к поломке оборудования стоимостью в миллионы рублей. Страховые компании часто отказывают в выплате, если выясняется, что причиной аварии стало нарушение строительных норм при монтаже несущих конструкций. Поэтому инвестиция в качественные опоры — это страховка вашего бизнеса.
Мы рекомендуем запрашивать у поставщиков не просто цену, а коммерческое предложение с разбивкой по сроку службы и гарантийным обязательствам. Если поставщик дает гарантию 1 год на конструкцию, работающую в агрессивной среде, это красный флаг. Надежные производители дают гарантию от 5 до 10 лет на целостность конструкции и покрытие.
Как выбрать надежного поставщика в России и СНГ
Рынок металлоконструкций перенасыщен предложениями. Как отличить гаражное производство от заводского? Обратите внимание на следующие признаки:
1. Наличие собственного инженерного бюро.
Поставщик должен иметь возможность выполнить расчет нагрузок и предоставить чертежи КМ (конструкции металлические) и КМД (деталировка). Если вам говорят “присылайте чертеж, мы сделаем точно так же”, бегите. Каждый проект уникален, и слепое копирование может игнорировать местные условия.
2. Сертификаты и лицензии.
Проверьте наличие сертификата ISO 9001:2015. Это база. Для нефтегазовых объектов требуется аттестация технологии сварки и персонала по стандартам НАКС (Национальное агентство контроля сварки). Отсутствие аттестации НАКС делает невозможным приемку объектов Ростехнадзором.
3. Производственные мощности.
Запросите видео-тур или посетите завод. Наличие автоматических линий резки, стапелей для сборки и камеры для окраски говорит о серьезном подходе. Гаражные мастерские не имеют камер для безвоздушной окраски, что приводит к быстрому отслоению краски из-за пыли и влажности.
4. Референс-лист.
Попросите контакты клиентов, для которых они поставляли опоры аналогичного типа. Позвоните им. Спросите: “Были ли проблемы при монтаже? Как ведет себя покрытие через 2 года?”. Честные отзывы расскажут больше, чем любая реклама.
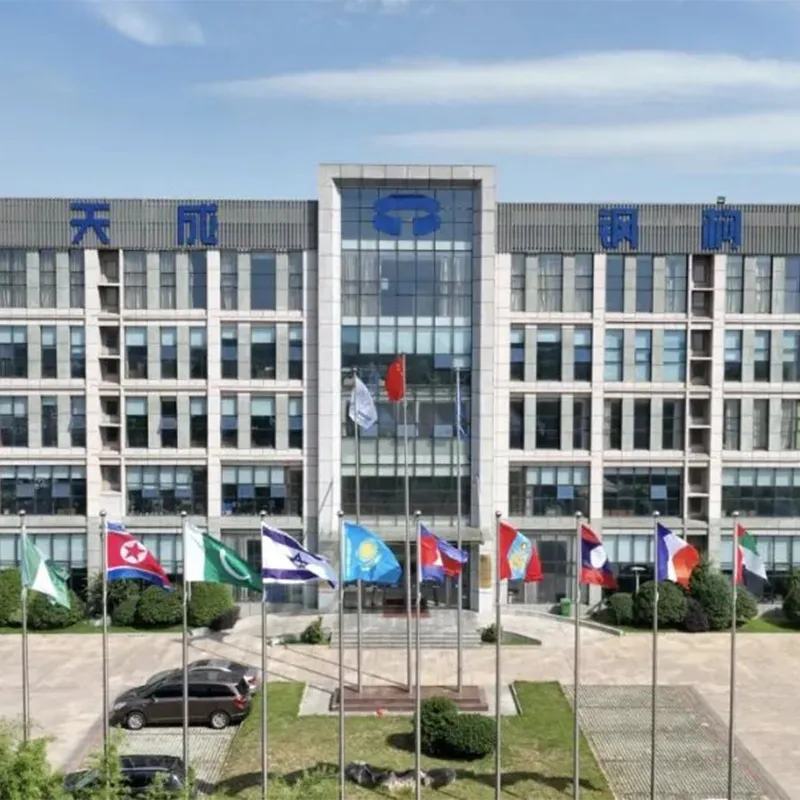
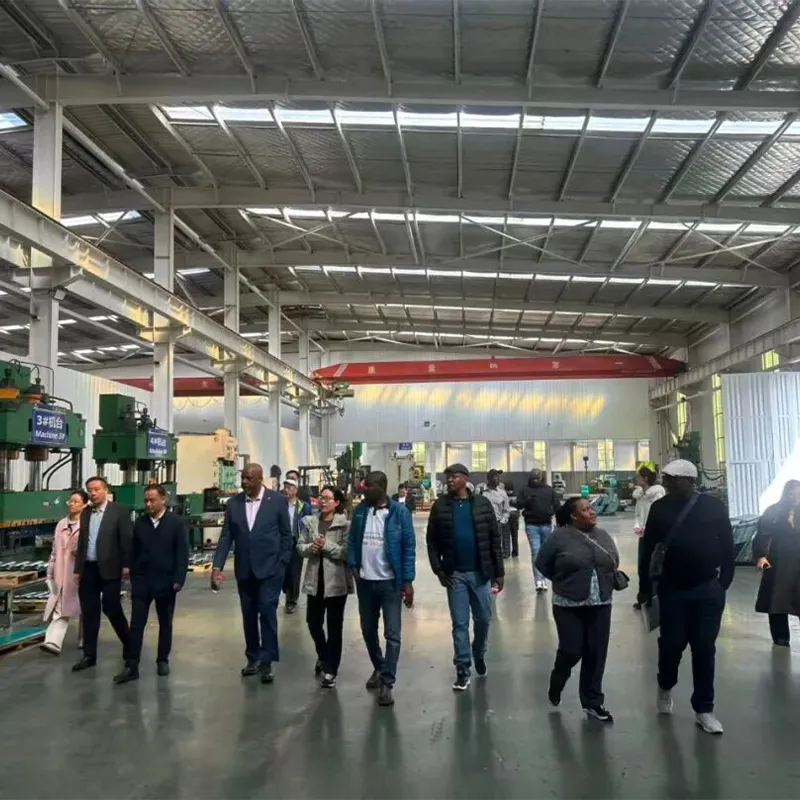
В этом контексте особую ценность представляют предприятия, способные объединить масштаб производства с высоким уровнем инженерной экспертизы. Ярким примером такого подхода является ООО «Шаньдун Тяньчэн Стальные Конструкции» — высокотехнологичное предприятие из провинции Шаньдун (Китай), специализирующееся на проектировании и производстве сложных стальных конструкций. Компания обладает государственной лицензией первой категории на выполнение монтажных работ и признана национальным высокотехнологичным предприятием, что подтверждает её способность решать нестандартные инженерные задачи.
Масштаб производства «Шаньдун Тяньчэн» позволяет ежегодно выпускать до 100 тысяч тонн стальных конструкций, включая коробчатые и круглые трубчатые колонны, решетчатые опоры и сварные балки, которые часто используются как база для промышленного оборудования. Наличие трех собственных производственных баз и провинциального корпоративного технического центра обеспечивает строгий контроль на всех этапах: от раскроя до финальной сборки. Продукция компании, удостоенная бренда качества «Цилу Цзяньцзао», проходит многоуровневый контроль, что минимизирует риски几何ческих искажений и дефектов сварки, о которых говорилось выше. Для заказчиков, ищущих надежного партнера с доказанной экспертизой в области стальных конструкций и модульных решений, опыт таких компаний служит эталоном качества и технологичности.
Часто задаваемые вопросы
Какой срок службы у стальных опор с горячим цинкованием?
При нормальной атмосферной среде (без промышленных выбросов и морского соли) срок службы покрытия составляет 20–30 лет. В агрессивных химических средах или на морском побережье срок снижается до 10–15 лет, если не применяется дополнительная защита (лакокрасочное покрытие поверх цинка). Регулярный визуальный осмотр позволяет продлить срок службы своевременным локальным ремонтом.
Можно ли использовать б/у металлопрокат для изготовления опор?
Категорически не рекомендуется для ответственного промышленного оборудования. Б/у металл имеет скрытые дефекты (усталостные трещины, коррозию, изменения структуры от предыдущих сварок). Его механические свойства непредсказуемы. Использование вторичного металла нарушает требования ГОСТ и правил безопасности, что может привести к отказу в приемке объекта надзорными органами.
Какая минимальная толщина стенки трубы или профиля допустима?
Это зависит от нагрузки. Однако для промышленных опор мы не рекомендуем использовать профиль с толщиной стенки менее 4–5 мм. Тонкостенный металл (2–3 мм) легко деформируется при сварке, имеет низкую коррозионную стойкость (быстро проржавевает насквозь) и плохо держит анкерные крепления. Для тяжелых нагрузок толщина стенки должна рассчитываться индивидуально, но обычно начинается от 8–10 мм.
Нужен ли проект на каждую опору?
Для типовых легких опор (до 500 кг) достаточно типовых чертежей завода-изготовителя. Для тяжелых, высоких или вибрирующих конструкций индивидуальный расчет и проект обязательны. Это требование технических регламентов о безопасности зданий и сооружений. Отсутствие проекта снимает ответственность с производителя в случае аварии, перекладывая её на заказчика.
Как транспортировать длинные опоры без деформации?
Длинные опоры (более 6 метров) склонны к прогибу под собственным весом. При транспортировке необходимо использовать прокладки (деревянные или резиновые) под местами строповки и концами. Количество точек опоры должно быть рассчитано так, чтобы прогиб не превышал 1/500 длины. Нарушение правил погрузки приводит к геометрическим искажениям, которые невозможно исправить без нагрева и правки, что ухудшает свойства металла.
Заключение: инвестируйте в надежность
Выбор стальных опор промышленного оборудования — это не задача снабженца, а задача главного инженера. Ошибки здесь не прощают. Они ведут к простоям, авариям и финансовым потерям. Мы убедились на собственном опыте: лучше потратить лишние 2 недели на проектирование и выбор материалов, чем 2 месяца на ремонт разрушенного фундамента.
Помните о трех китах надежности: правильный материал (09Г2С и выше), качественная антикоррозийная защита (горячий цинк или многослойная краска) и профессиональный монтаж с контролем геометрии. Если вы сомневаетесь в расчетах, обратитесь к экспертам. Мы готовы провести аудит вашей текущей спецификации и предложить оптимизированное решение, которое обеспечит безопасность и долговечность вашего производства.
Не рискуйте своим оборудованием. Свяжитесь с нами сегодня для получения консультации и расчета стоимости ваших проектов. Мы предоставим детализированное коммерческое предложение с учетом всех технических требований и стандартов.